


Il tubo rivestito in 3LPE (tubo rivestito in polietilene a tre strati) è protetto da un primer epossidico legato per fusione, un adesivo copolimerico e uno strato esterno in polietilene estruso. Il sistema di rivestimento viene applicato su tubi in acciaio senza saldatura o saldati. Il primer FBE viene applicato direttamente sulla superficie dell'acciaio sabbiato e riscaldato, creando l'interfaccia primaria di protezione dalla corrosione; L'adesivo fornisce il legame chimico e meccanico tra la resina epossidica e il polietilene; e lo strato in PE fornisce lo spessore, la tenacità e la resistenza all'umidità necessarie per proteggere il tubo durante il sollevamento, il trasporto, lo stoccaggio, l'ammaraggio e il riempimento. Il sistema è generalmente specifico per oleodotti, gasdotti e oleodotti di trasporto interrati o sommersi, linee di raccolta, attraversamenti di fiumi e percorsi attraverso terreni umidi o corrosivi dove la resistenza alla corrosione deve essere combinata con la protezione contro urti, rientranze e abrasioni. Per la resistenza dell'HDD, il riempimento di rocce, la temperatura di servizio elevata o il rivestimento di zavorra in calcestruzzo, la classe del rivestimento, la protezione dall'abrasione, la geometria di taglio e la compatibilità dei giunti sul campo richiedono una qualifica specifica del progetto.
Un sistema di rivestimento 3LPE dovrebbe essere considerato un sistema di protezione dalla corrosione integrato, basato su standard, progettato, qualificato e controllato per le condizioni di servizio specificate, e non una semplice combinazione di tre strati di rivestimento. Il rivestimento deve fornire un'efficace resistenza alla contaminazione lato terra e ai cicli termici previsti; tuttavia, queste proprietà non devono essere utilizzate per compensare una copertura incompleta dell'FBE, una polimerizzazione insufficiente dell'FBE o un'adesione adesiva inadeguata.
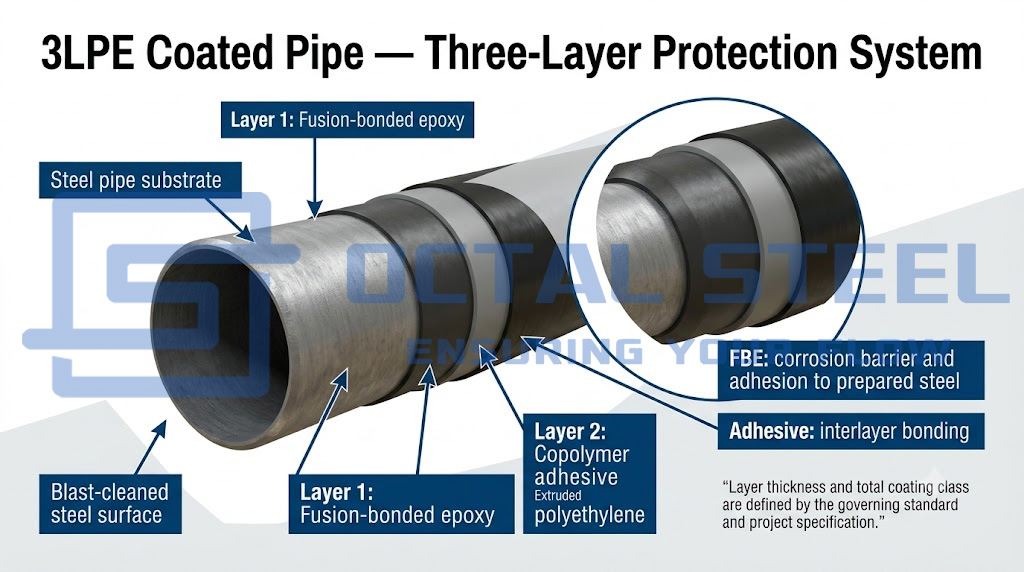
GNEE fornisce tubi rivestiti 3LPE con tubo base senza saldatura, HFW/ERW, LSAW e SSAW per condotte di petrolio, gas e trasporto interrate o sommerse. I requisiti del tubo di base e del rivestimento possono essere coordinati con API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 e specifiche di progetto approvate. La tabella seguente separa la funzione e la principale preoccupazione di accettazione di ciascuno strato nel sistema di rivestimento 3PE.
| Strato di copertura | Materiale | Funzione ingegneristica | Preoccupazione primaria di accettazione |
|---|---|---|---|
| Primo strato | Resina epossidica legata per fusione (FBE) | Aderisce all'acciaio preparato e fornisce l'interfaccia primaria di protezione dalla corrosione | Pulizia della superficie, profilo, temperatura di applicazione, polimerizzazione e continuità del film |
| Secondo strato | Adesivo copolimero o ad innesto | Collega chimicamente e meccanicamente la resina epossidica con lo strato di polietilene | Compatibilità dei materiali, temperatura di estrusione e finestra di applicazione |
| Terzo strato | polietilene estruso | Fornisce resistenza all'umidità e protegge gli strati sottostanti da urti, rientranze e abrasioni | Spessore totale, continuità, resistenza agli urti e danni da manipolazione |
Specifiche del tubo rivestito 3LPE
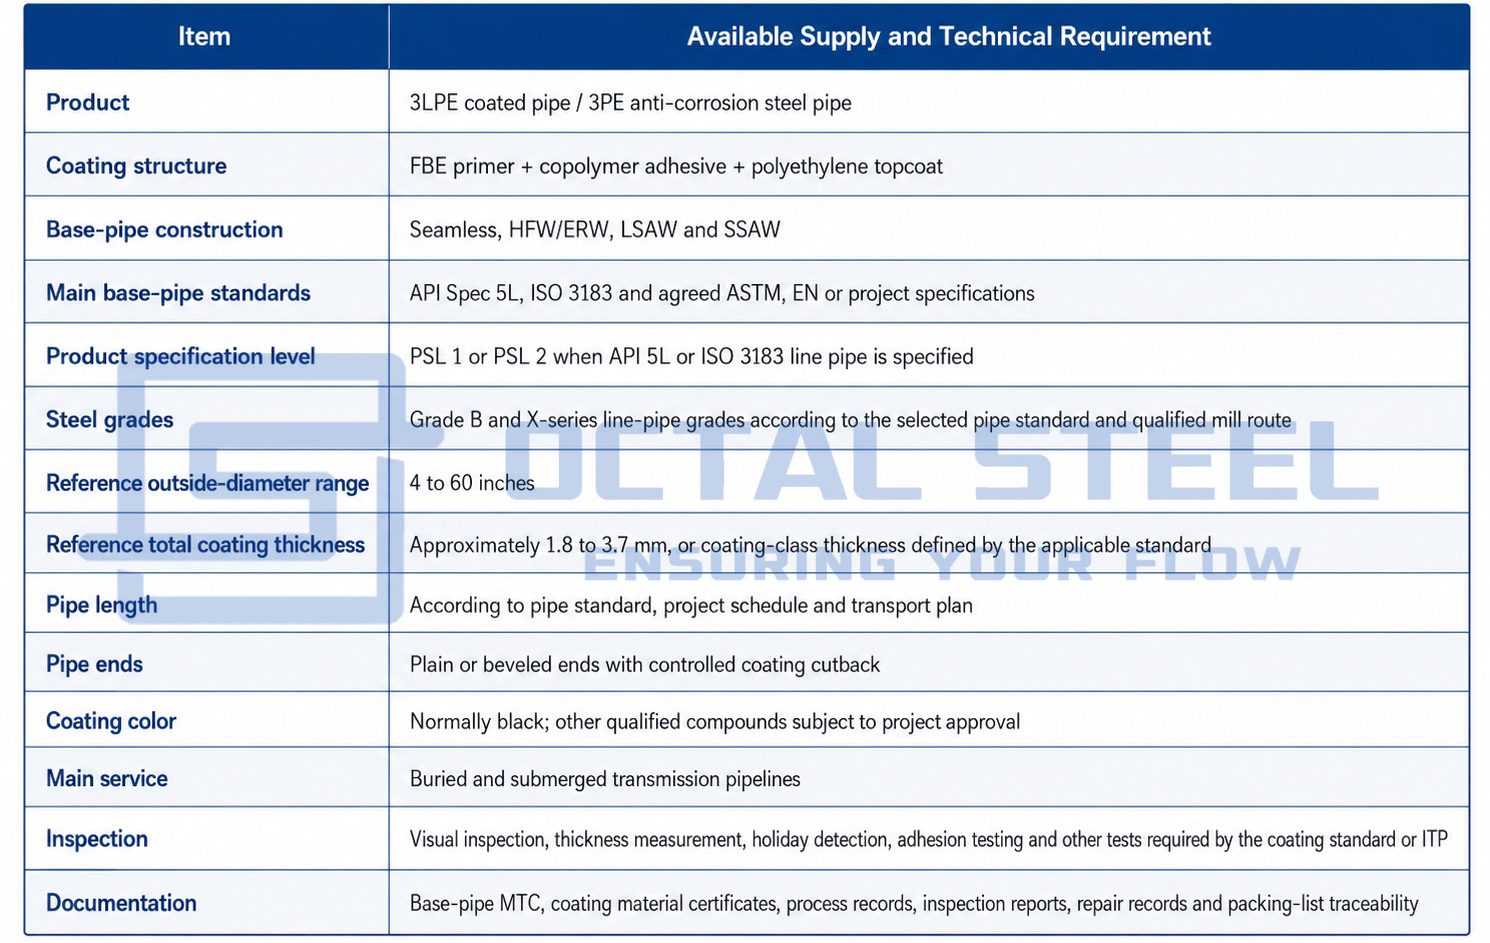
L'intervallo di fornitura è di 4–60 pollici e l'intervallo di riferimento del rivestimento è di circa 1,8–3,7 mm. La disponibilità finale dipende dalle dimensioni del tubo base, dalla capacità della linea di rivestimento, dalla classe di rivestimento e dalla qualifica del progetto.
Scarica: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
Standard e conformità della pipeline 3LPE
Il tubo di base e il rivestimento esterno sono disciplinati da documenti tecnici diversi. Il certificato del tubo di base conferma il prodotto in acciaio. Da solo non conferma che il rivestimento esterno soddisfi le specifiche di rivestimento del progetto.
| Regola | Ambito in un ordine di tubi 3LPE |
|---|---|
| ISO 21809-1:2018 | Rivestimenti esterni in PE e PP a tre strati applicati in pianta per tubi in acciaio interrati o sommersi |
| DIN 30670-1:2024 | Rivestimenti in polietilene estruso applicati in fabbrica su tubi e raccordi in acciaio |
| CSA Z245.21:22 | Qualificazione, applicazione, ispezione, collaudo, movimentazione e stoccaggio del rivestimento in polietilene applicato in impianto per tubi in acciaio |
| Specifica API 5L | Requisiti di produzione e accettazione per tubi in acciaio senza saldatura e saldati |
| ISO3183:2019 | Tubi in acciaio senza saldatura e saldati PSL 1 e PSL 2 per sistemi di trasporto di condotte |
| ISO8501-1 | Valutazione visiva della pulizia della superficie dell'acciaio prima del rivestimento |
| Serie ISO8502 | Valutazione di polveri, sali solubili e altri contaminanti superficiali |
| Serie ISO8503 | Misurazione e valutazione del profilo della superficie sabbiata |
| Specifiche del rivestimento del progetto | Classe di temperatura, classe di spessore, taglio, frequenza di prova, criteri di accettazione e documentazione |
La norma ISO 3183:2019 rimane valida dopo la revisione del 2026 e copre tubi in acciaio senza saldatura e saldati PSL 1 e PSL 2. La DIN elenca la norma DIN 30670-1:2024 come l'attuale standard di rivestimento in PE estruso applicato in fabbrica, mentre CSA Z245.21:22 include requisiti di qualificazione, applicazione, ispezione, test, movimentazione e stoccaggio del rivestimento.
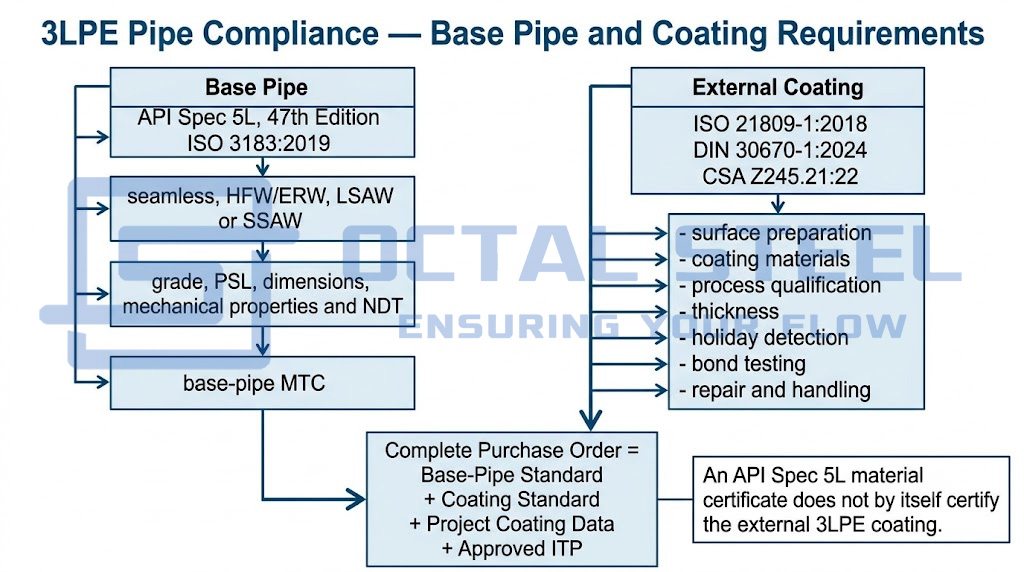
Pertanto, un ordine di acquisto dovrebbe identificare entrambi i documenti, ad esempio:
Tubo di linea API Spec 5L PSL 2 con rivestimento esterno 3LPE conforme a ISO 21809-1, inclusa classe di rivestimento specificata, temperatura di progetto, spessore minimo, taglio e ITP di progetto.
Scrivere solo “tubo API 5L 3LPE” lascia incompleti la classe di rivestimento e i requisiti di accettazione.
Spessore rappresentativo del rivestimento 3LPE
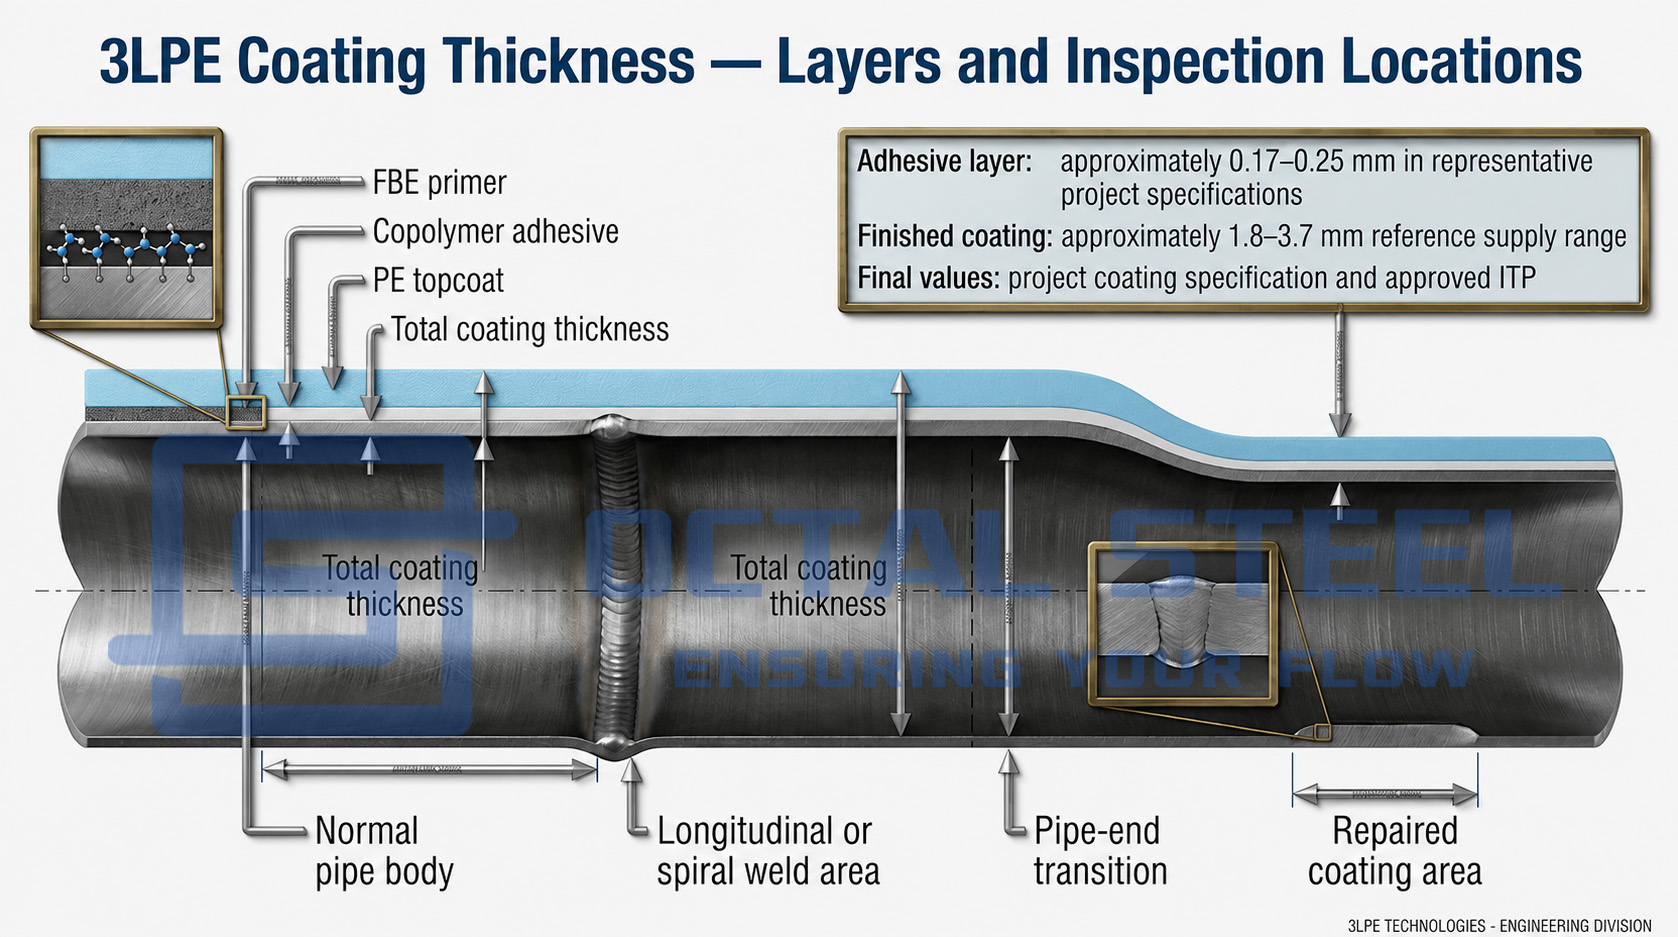
Lo spessore totale di un tubo 3LPE è determinato dal diametro del tubo, dalla classe di rivestimento, dalla temperatura di servizio, dal rischio di movimentazione e dalle specifiche del progetto. Non dovrebbe essere trattato come un unico valore universale.
Un sistema rappresentativo può includere:
- Primer FBE: normalmente specificato come spessore minimo del film secco;
- strato adesivo: solitamente intorno a 0,17–0,25 mm nelle specifiche di progetto;
- Strato in PE: adattato per ottenere lo spessore totale richiesto;
- rivestimento finito totale: tipicamente entro circa 1,8-3,7 mm per le gamme di prodotti standard.
Queste cifre sono valori di riferimento, non criteri di accettazione automatica. Le specifiche dell'operatore pubblicate mostrano che lo spessore totale minimo può variare a seconda del diametro esterno del tubo. Una specifica di progetto pubblico, ad esempio, definisce le categorie di spessore minimo di 2,5, 2,8, 3,0 e 3,3 mm per gruppi crescenti di diametro del tubo.
La richiesta di offerta deve indicare:
- spessore minimo FBE;
- spessore adesivo minimo;
- spessore totale minimo del rivestimento;
- classe di rivestimento normale o rinforzato;
- spessore locale inferiore al minimo consentito;
- frequenza di misura dello spessore;
- se è necessaria una protezione aggiuntiva resistente all'abrasione.
Rivestimento 3LPE vs FBE vs 3LPP
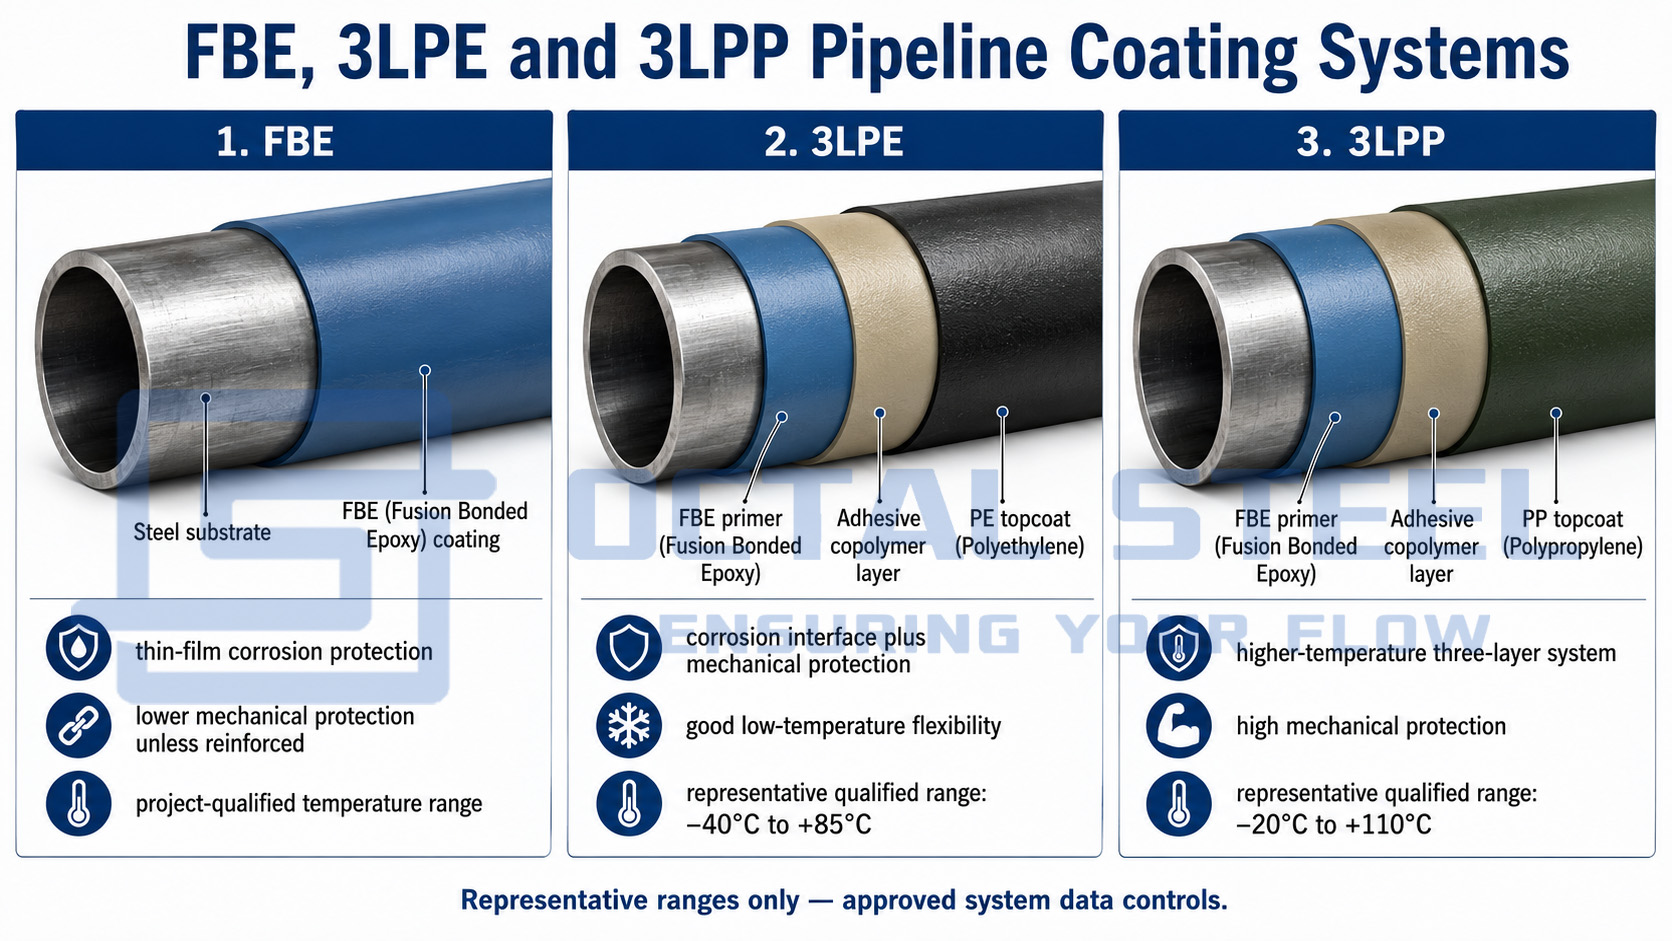
FBE, 3LPE e 3LPP sono sistemi di rivestimento di tubi applicati in impianti correlati tra loro. L'FBE forma la barriera diretta alla corrosione sulla superficie dell'acciaio preparata e può essere utilizzato da solo o come primer nei sistemi 3LPE e 3LPP. 3LPE aggiunge un adesivo e uno strato di polietilene per migliorare la resistenza agli urti, all'abrasione e all'umidità, mentre 3LPP utilizza il polipropilene per offrire prestazioni migliori a temperature elevate.
La scelta tra questi sistemi dipende dalla temperatura operativa, dal metodo di installazione, dalle condizioni del terreno e del riempimento, dal rischio di manomissione, dalla compatibilità con i legami sul campo e dai limiti qualificati del sistema di rivestimento completo. La tabella seguente ne confronta la struttura, il comportamento in servizio, il focus dell'ispezione e le principali restrizioni alla selezione.
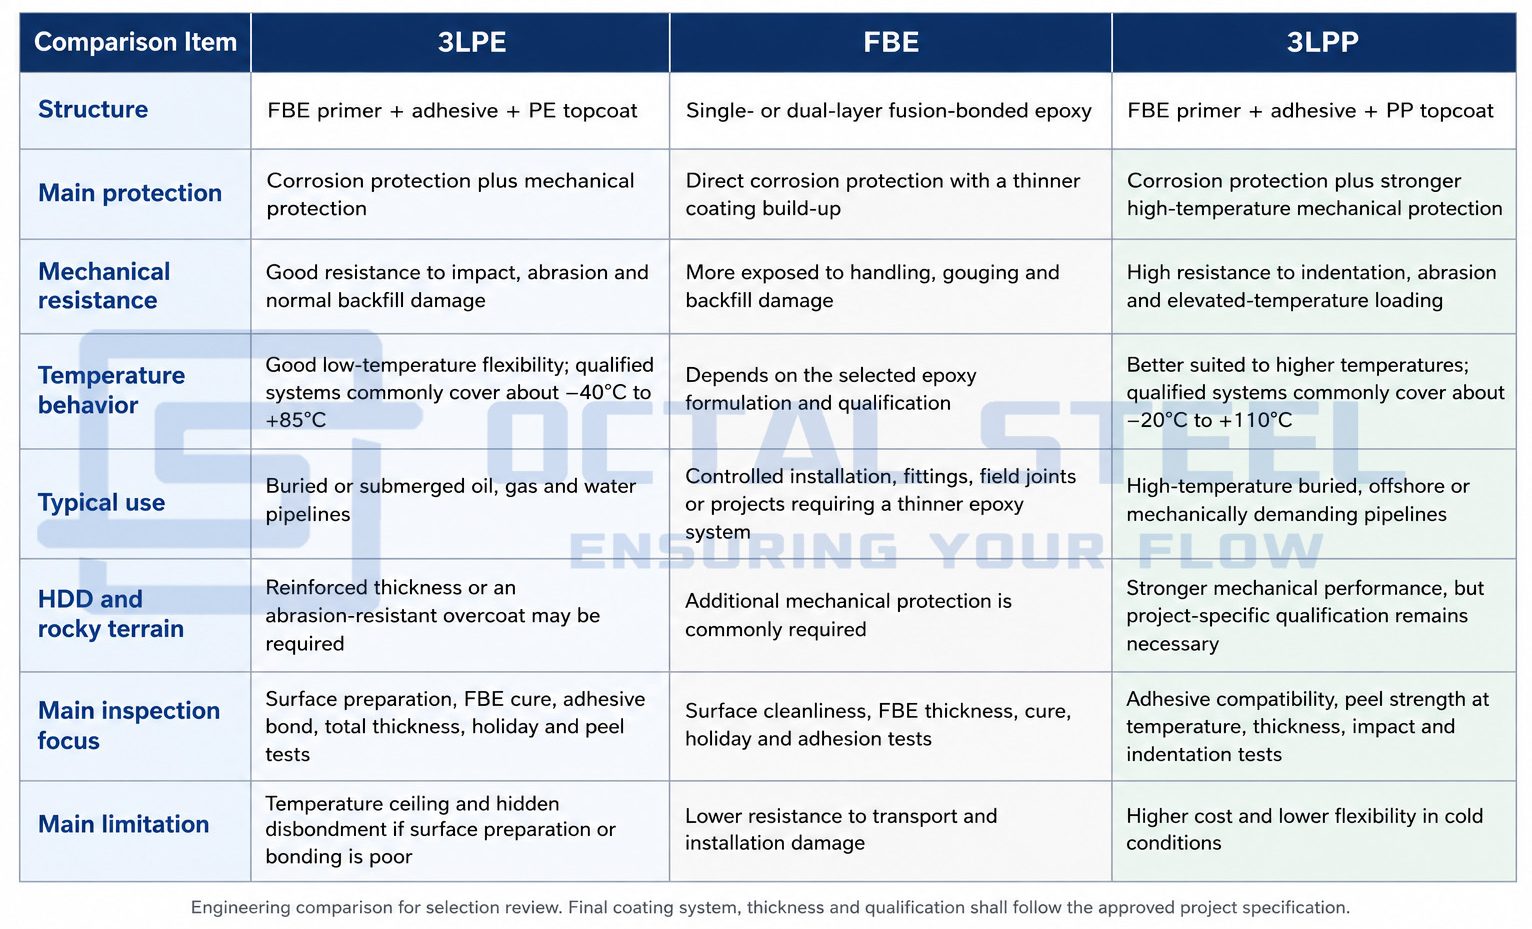
Gli intervalli di temperatura indicati sono valori rappresentativi di sistemi qualificati. La selezione finale deve seguire la scheda tecnica del rivestimento approvata, la temperatura operativa, il metodo di installazione, le condizioni di riempimento e le specifiche del progetto.
Scarica: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE rispetto a 2LPE
Un sistema PE a due strati in genere omette il primer FBE autonomo o utilizza una disposizione primer/adesivo semplificata. Un sistema 3LPE completo fornisce una barriera anticorrosione in acciaio epossidico-distinto, uno strato adesivo e uno strato meccanico esterno separato.
I due sistemi non dovrebbero essere considerati intercambiabili. Il progetto deve confermare:
- se il primer FBE è obbligatorio;
- le prestazioni di rilascio catodico richieste;
- la classe di temperatura;
- la classe di spessore;
- metodi di prova;
- Compatibilità con il rivestimento dei giunti di campo.
Peso del tubo rivestito in 3LPE
Il peso di un tubo rivestito finito è la somma della massa del tubo in acciaio nudo e della massa di tutti gli strati di rivestimento.
Per ogni strato di rivestimento:
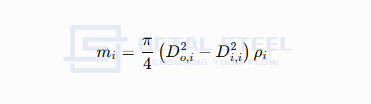
Dove:
- MEhi= massa di rivestimento per metro;
- DHo sentito= diametro esterno dopo aver applicato quello strato;
- Dio, io= diametro prima di applicare quello strato;
- YOEhi= densità del materiale di rivestimento.
La massa totale del tubo rivestito è:
Mtotale= macciaio+mFBE+madesivo+mPE
Per la pianificazione della spedizione il calcolo deve considerare anche:
- la lunghezza non rivestita (riduzione) su entrambe le estremità;
- lo spessore medio effettivo del rivestimento;
- giunti temporanei, protezioni terminali o tappi;
- materiale di riparazione;
- il peso del pacco, della culla e dell'imballaggio.
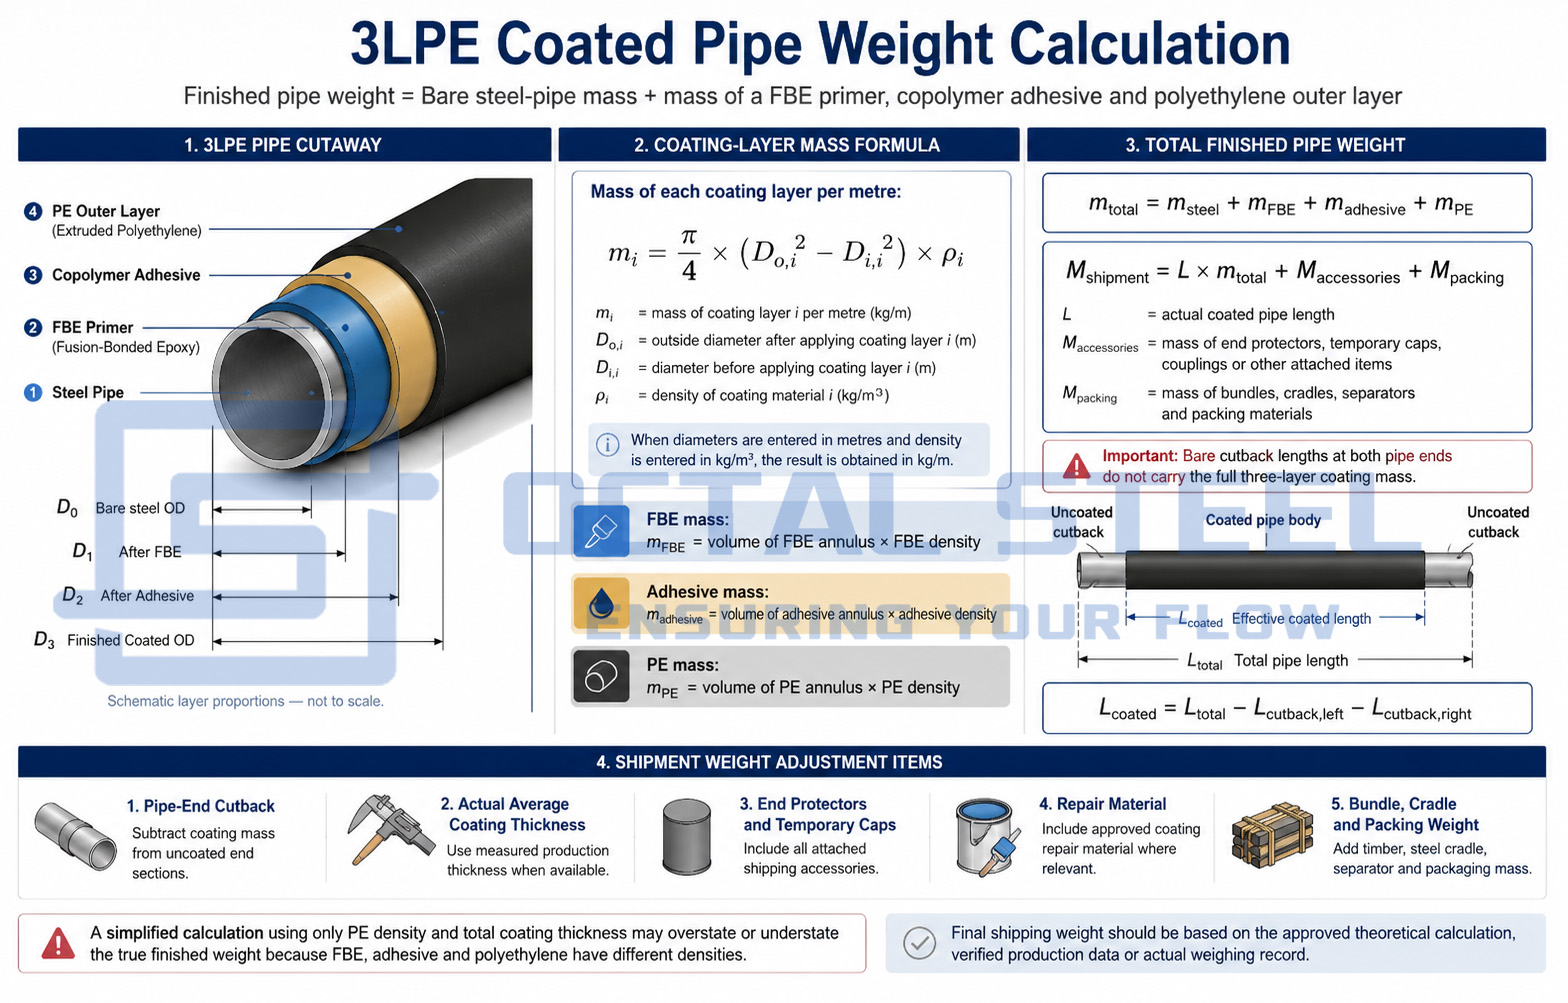
Un calcolo semplificato utilizzando solo la densità del PE e lo spessore totale del rivestimento potrebbe sovrastimare o sottostimare il valore reale, poiché FBE, adesivo e polietilene hanno densità diverse. Il peso di spedizione finale deve basarsi sul calcolo teorico approvato o sulla registrazione del peso di produzione effettivo.
Processo di produzione del rivestimento 3LPE
1. Ricezione della pipeline di base e verifica dell'identità
Ogni tubo viene ricevuto confrontando i suoi registri di produzione. Prima del rivestimento vengono verificati il numero del tubo, il numero di getto, lo standard, il grado, il diametro esterno, lo spessore della parete, la lunghezza e la preparazione delle estremità.
I difetti superficiali che possono interferire con l'applicazione del rivestimento, come scaglie, spruzzi di saldatura, graffi profondi, laminazioni o sporgenze taglienti, vengono identificati ed eliminati. La molatura non deve ridurre lo spessore della parete rimanente al di sotto dei requisiti di accettazione del tubo base.
2. Rimozione di olio, grasso e contaminanti
Olio, grasso, sali, adesivo per marcatura e altri contaminanti vengono rimossi prima della sabbiatura abrasiva. La sabbiatura di una superficie contaminata può incorporare detriti nel profilo e ridurre l'adesione a lungo termine della resina epossidica.
Il registro della pulizia deve identificare il metodo, i materiali di consumo e il risultato dell'ispezione.
3. Pulizia mediante sabbiatura abrasiva
La superficie esterna del tubo viene sottoposta a sabbiatura fino al grado di pulizia richiesto dalle specifiche di rivestimento approvate, in genere vicino al metallo bianco equivalente a Sa 2½ secondo ISO 8501-1.
La superficie preparata viene controllata per verificare:
- pulizia visiva;
- il profilo di ancoraggio;
- contaminazione da polvere;
- sali solubili quando richiesti;
- difetti dell'acciaio riesposti;
- umidità o ossidazione rapida.
La norma ISO 8501-1 definisce i gradi visivi di preparazione, mentre le procedure della norma ISO 8503 vengono utilizzate per valutare il profilo della superficie sabbiata.
4. Riscaldamento dei tubi
Il tubo viene riscaldato alla temperatura di applicazione FBE qualificata. La temperatura viene misurata con strumenti calibrati e registrata insieme alla velocità della linea, al diametro e allo spessore della parete del tubo.
L'intervallo di temperatura approvato deve seguire i dati del fornitore del materiale di rivestimento e la specifica della procedura di applicazione qualificata. L'applicazione dell'FBE al di sotto della finestra qualificata può ridurre la polimerizzazione e l'adesione. Una temperatura eccessiva può danneggiare la polvere o alterare l'interazione tra la resina epossidica e l'adesivo.
5. Applicazione del primer FBE
La polvere epossidica caricata elettrostaticamente viene spruzzata sull'acciaio riscaldato. La polvere si scioglie, scorre e inizia a polimerizzare, formando lo strato principale anticorrosivo.
Il controllo dell'applicazione FBE include:
- il lotto di polvere;
- la proporzione di polvere vergine/recuperata dove è consentito il riciclaggio;
- lo stato delle pistole a spruzzo;
- la temperatura del tubo;
- velocità della linea;
- comportamento di gelificazione e polimerizzazione;
- lo spessore minimo del film secco.
6. Applicazione dell'adesivo
L'adesivo copolimerico viene applicato mentre l'FBE rimane all'interno della finestra di adesione qualificata. La sua tempistica di applicazione è fondamentale: lo strato deve interagire correttamente con la resina epossidica e, allo stesso tempo, accettare lo strato di polietilene.
Vengono registrati la temperatura di estrusione, la portata e il tempo tra l'applicazione dell'FBE e l'adesivo.
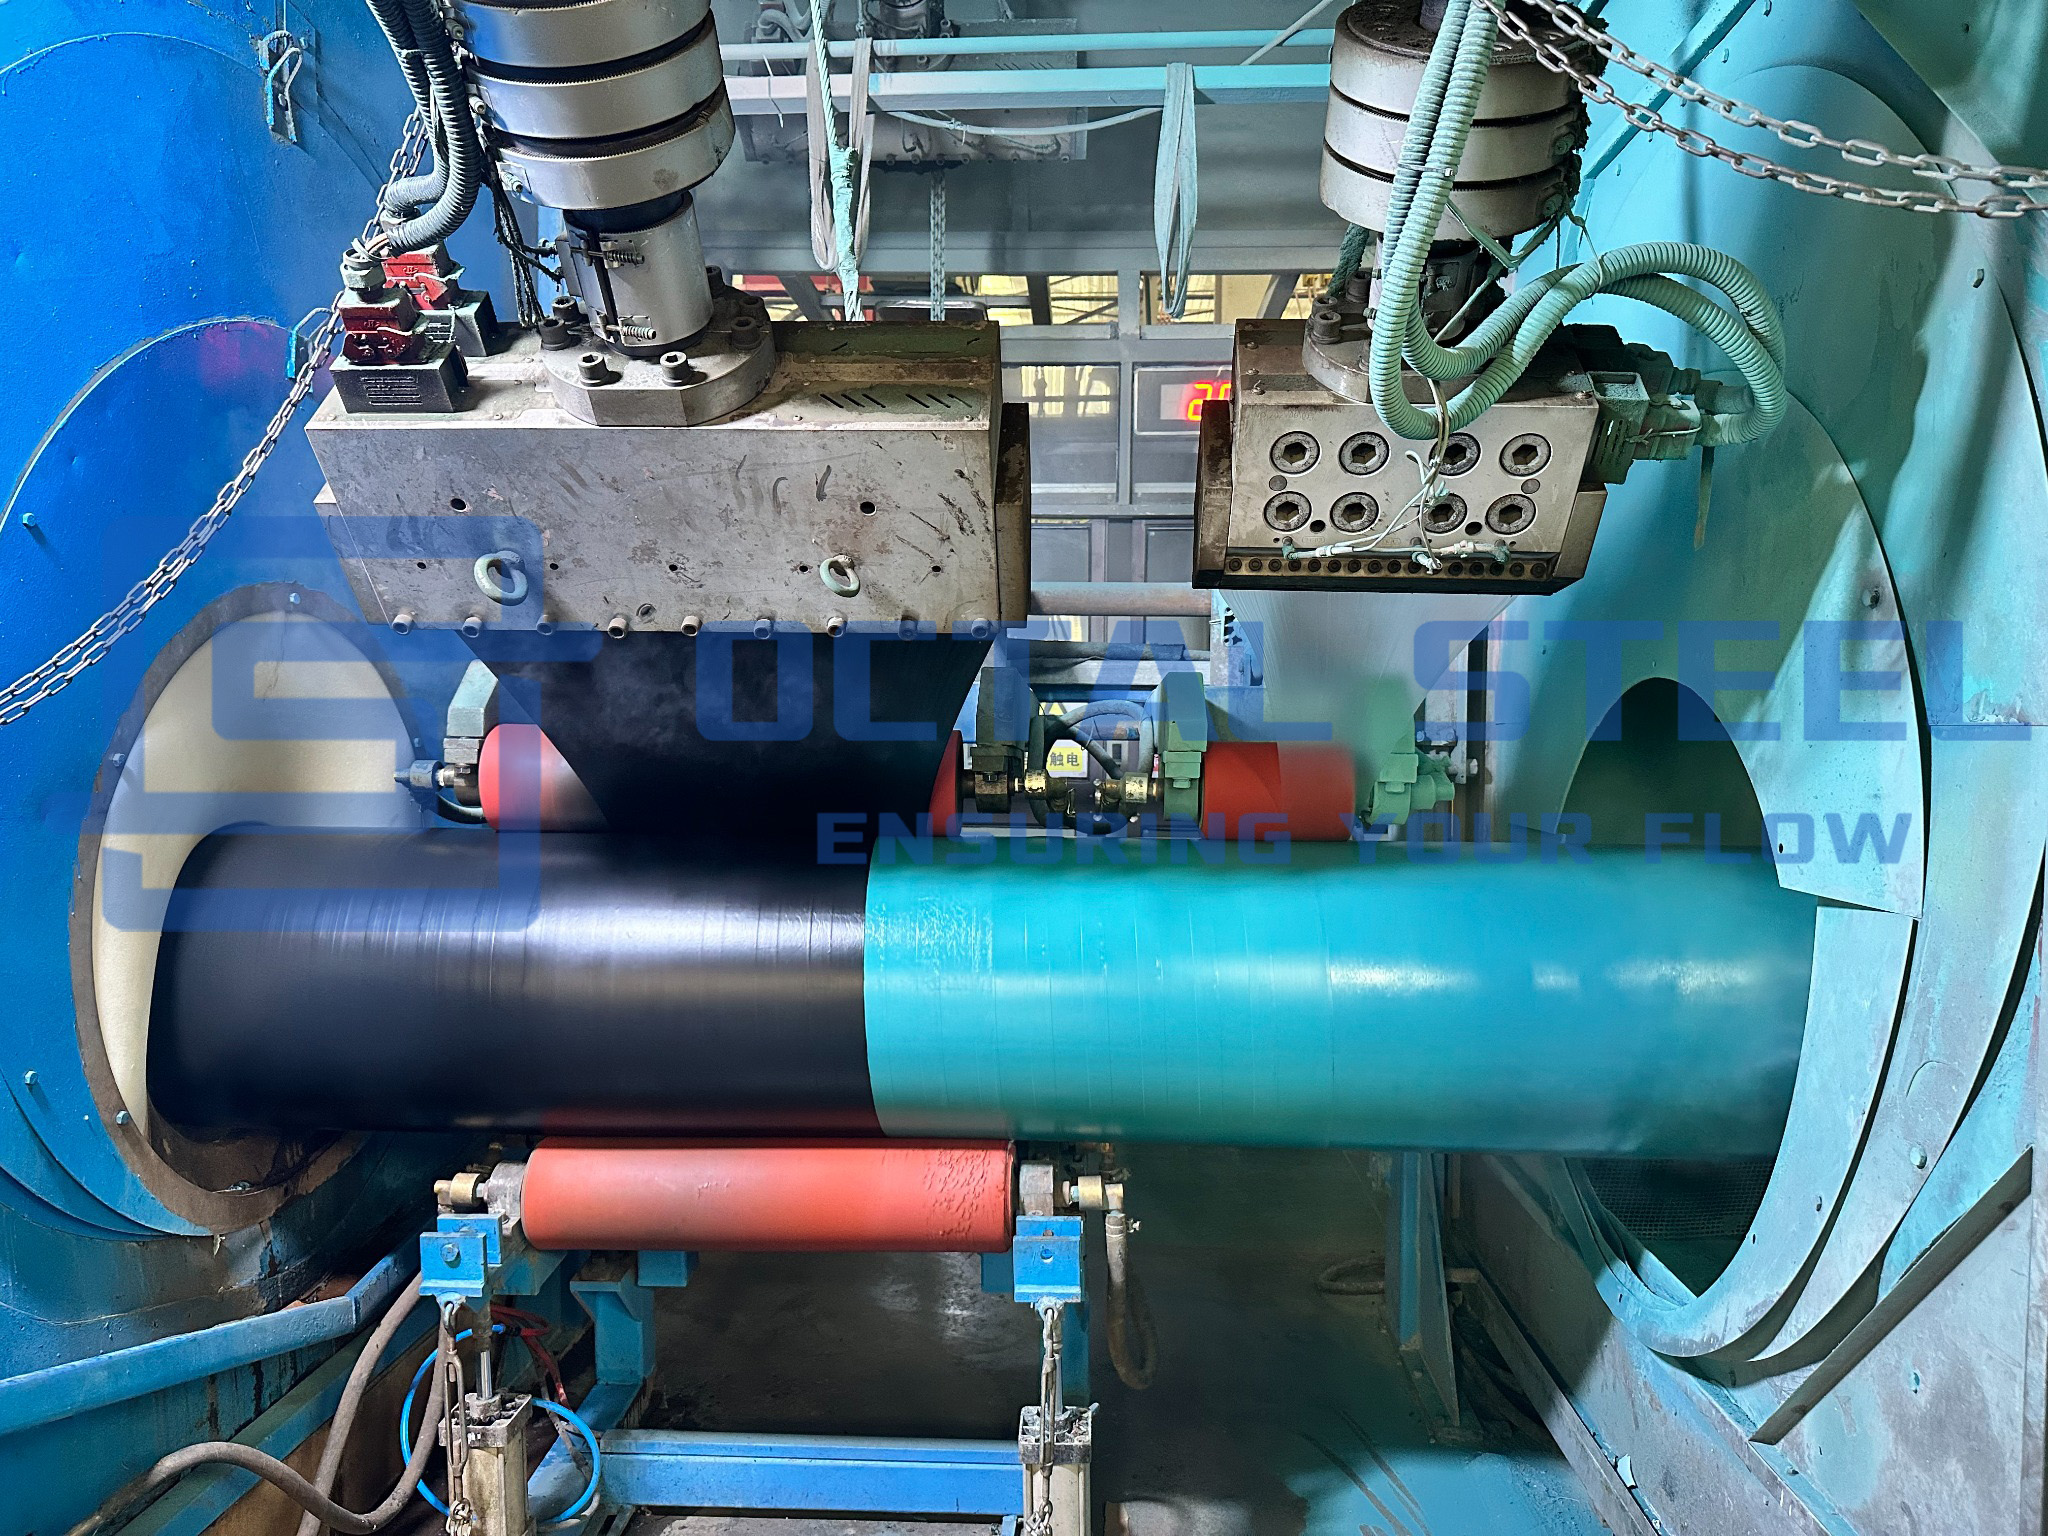
7. Estrusione di polietilene
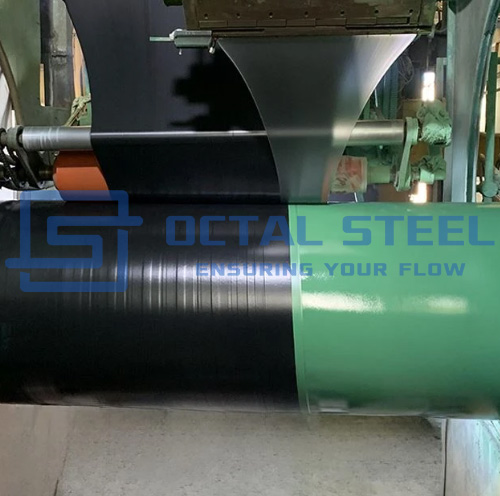
Lo strato esterno in PE viene applicato mediante estrusione e pressato sull'adesivo per evitare aria intrappolata, aree di sovrapposizione deboli e spazi vuoti in prossimità di cordoni di saldatura longitudinali o a spirale.
Lo spessore dello strato esterno è controllato per raggiungere la classe di rivestimento complessiva specificata.
8. Raffreddamento e rinvenimento
Il tubo rivestito viene raffreddato secondo una procedura qualificata finché non può essere maneggiato e ispezionato senza deformazioni o danni al rivestimento.
Le condizioni di raffreddamento non dovrebbero introdurre crepe, deformazioni, delaminazioni o tensioni residue incontrollate.
9. Taglio delle estremità dei tubi
Il rivestimento viene rimosso o terminato su ciascuna estremità del tubo per consentire la saldatura sul campo e il rivestimento sul campo del giunto.
L'ordinanza deve definire:
- la lunghezza del taglio;
- tolleranza dimensionale;
- l'angolo del bordo del rivestimento;
- lo stato dell'acciaio esposto;
- il completamento dell'adesivo;
- protezione temporanea dell'estremità nuda;
- Compatibilità con saldatura automatica o manuale.
Una specifica dell'operatore pubblicata utilizza 120 mm con tolleranza +20/âˆ'0 mm come taglio standard e 150 mm con la stessa tolleranza laddove la saldatura automatica richiede spazio aggiuntivo. Questi valori sono esempi specifici del progetto e non dimensioni universali.
10. Ispezione finale, riparazione e marcatura
Ogni tubo viene sottoposto ad ispezione visiva, verifica dello spessore del rivestimento e rilevamento delle discontinuità. I danni ammissibili al rivestimento vengono riparati con un sistema approvato e nuovamente ispezionati con lo stesso metodo di accettazione applicabile.
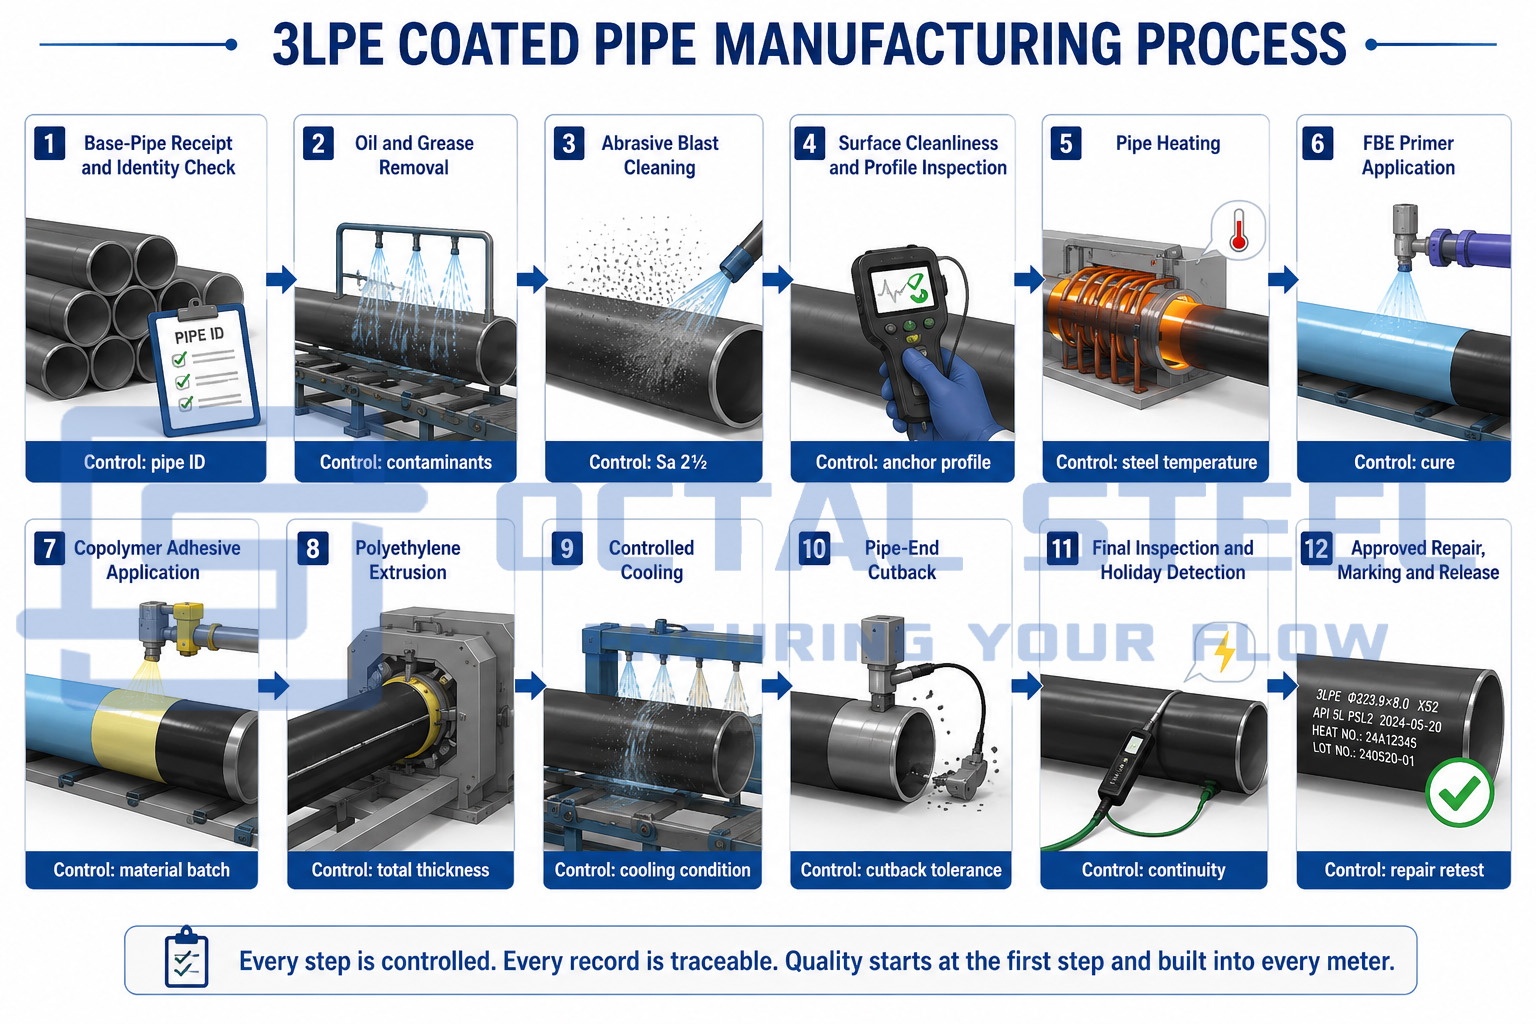
L'identità originale del tubo viene quindi ripristinata sul tubo in acciaio anticorrosione 3PE finito.
Le specifiche dell'operatore pubblico richiedono un controllo documentato della preparazione della superficie, del riscaldamento dei tubi, dell'applicazione di FBE, dell'estrusione di adesivi e PE, della tempra, della preparazione del cut-back, della calibrazione degli strumenti, delle riparazioni e della movimentazione dei tubi rivestiti.
Ispezione e accettazione del tubo rivestito 3LPE
Un sistema di rivestimento 3PE affidabile è confermato dalle registrazioni dei processi e dai test sul prodotto finito, non solo dall'aspetto visivo.
| punto di ispezione | Come verificare | Ciò che conferma | Rischio controllato |
|---|---|---|---|
| Identità del tubo | Marcatura e revisione dei documenti | Il tubo base corretto entra nella produzione del rivestimento | Confusione sul grado o sul numero di cast |
| Pulizia della superficie | Comparatore visivo e procedura approvata | Le incrostazioni, la ruggine e la contaminazione sono state rimosse | Bassa adesione FBE |
| Profilo di superficie | Calibro di profilo, comparatore o nastro replica | Ancoraggio meccanico sufficiente per la resina epossidica | Distacco prematuro |
| Polvere e sali solubili | Metodo su nastro o conduttività dove specificato | La superficie non viene contaminata dopo la sabbiatura | Vescicole osmotiche e legame debole |
| Temperatura di applicazione | Pirometro calibrato e registrazione continua | L'FBE viene applicato all'interno dell'intervallo di temperatura qualificato | Indurimento insufficiente o degradazione termica |
| FBE e spessore adesivo | Misurazione dello spessore calibrato | Il requisito minimo di ogni singolo livello è soddisfatto | Barriera alla corrosione o legame debole |
| Spessore totale | Misurazioni lungo il corpo e zona di saldatura | La classe di rivestimento richiesta è stata raggiunta | Danni da impatto e rientranza |
| Ispezione visiva | 100% della superficie esterna | Nessuna rughe, spazi vuoti, bolle, lacrime o delaminazione | Difetti applicativi nascosti |
| Rilevazione delle discontinuità | Test elettronico dell'intera circonferenza alla tensione approvata | Continuità del rivestimento e assenza di pori | Contatto diretto dell'elettrolita con l'acciaio |
| Test di resistenza alla pelatura o al legame | Test di spellatura delle strisce alla temperatura specificata | Unione tra PE, adesivo, FBE e acciaio | Separazione degli strati |
| Impatto e rientranza | Prove di qualificazione o di produzione | Resistenza alla movimentazione, al riempimento e ai carichi concentrati | Danni sul posto |
| Distacco catodico | Test di laboratorio a temperatura e tensione specificate | Comportamento del rivestimento in prossimità di un difetto sotto protezione catodica | Uscita sotto pellicola |
| Ispezione dei tagli | Nastro, misuratore di profilo ed esame visivo | Correggere l'area della saldatura e della giunzione sul campo | Regolazione sul campo e rilavorazione del rivestimento |
| Revisione delle riparazioni | Ripetizione dello spessore e della discontinuità | L'area riparata soddisfa i requisiti di rilascio | Difetti locali non documentati |
La frequenza dell'ispezione deve seguire lo standard selezionato e l'ITP approvato. Alcune specifiche di progetto richiedono un esame visivo e test di discontinuità sul 100% della superficie di ciascuna tubazione, mentre test distruttivi come peeling, impatto, indentazione e distacco catodico vengono eseguiti a frequenze di qualifica, turno, lotto o giornaliere definite.
Lo stress del test di discontinuità non deve essere copiato da un altro progetto. Viene selezionato in base alla norma applicabile, allo spessore del rivestimento e alla procedura approvata.
Scarica: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Applicazioni in base alle condizioni di installazione
Linee di trasporto interrate in terreno umido o corrosivo
Durante lo scavo e il riempimento, il tubo è esposto all'umidità del terreno, alle pietre, alla pressione di contatto e alla movimentazione dei carichi. Lo strato esterno in PE limita i danni da abrasione e impatto, mentre lo strato in FBE mantiene l'interfaccia di protezione dalla corrosione sulla superficie dell'acciaio.
L'accettazione dovrebbe concentrarsi sul rilevamento di discontinuità, spessore complessivo, resistenza alla pelatura e registrazioni delle riparazioni prima che il tubo entri nella trincea.
Riempimento roccioso e sentieri di montagna
I layout rocciosi creano punti di contatto concentrati durante la discesa e il riempimento. Il 3LPE standard può richiedere una classe di spessore rinforzata, un riempitivo protettivo selezionato o un rivestimento aggiuntivo resistente all'abrasione.
La decisione sul rivestimento dovrebbe essere legata alle specifiche di riempimento, piuttosto che dare per scontato che qualsiasi tubo 3LPE possa tollerare un contatto illimitato con la roccia.
Perforazione direzionale orizzontale e trascinamento (HDD)
La resistenza dell'HDD sottopone il rivestimento ad abrasione continua, taglio e scriccatura localizzata. Un progetto può richiedere PE più spesso, un rivestimento resistente all'abrasione o un altro strato protettivo qualificato.
La revisione dovrebbe includere la lunghezza della resistenza, la geometria del foro, le condizioni del terreno e della roccia, la resistenza alla trazione, lo spessore del rivestimento e il piano di riparazione.
Installazione in fiumi, zone costiere e sommerse
Per le tubazioni sommerse, 3LPE fornisce il sistema anticorrosione sotto qualsiasi rivestimento di zavorra in calcestruzzo o strato di protezione meccanica.
L'interfaccia tra il 3LPE e il rivestimento della zavorra in calcestruzzo deve essere qualificata. Anche la geometria delle estremità, il fissaggio dell'anodo, il rivestimento delle giunzioni sul campo e le dimensioni di riduzione senza calcestruzzo richiedono coordinamento.
Gasdotti e oleodotti a lunga distanza
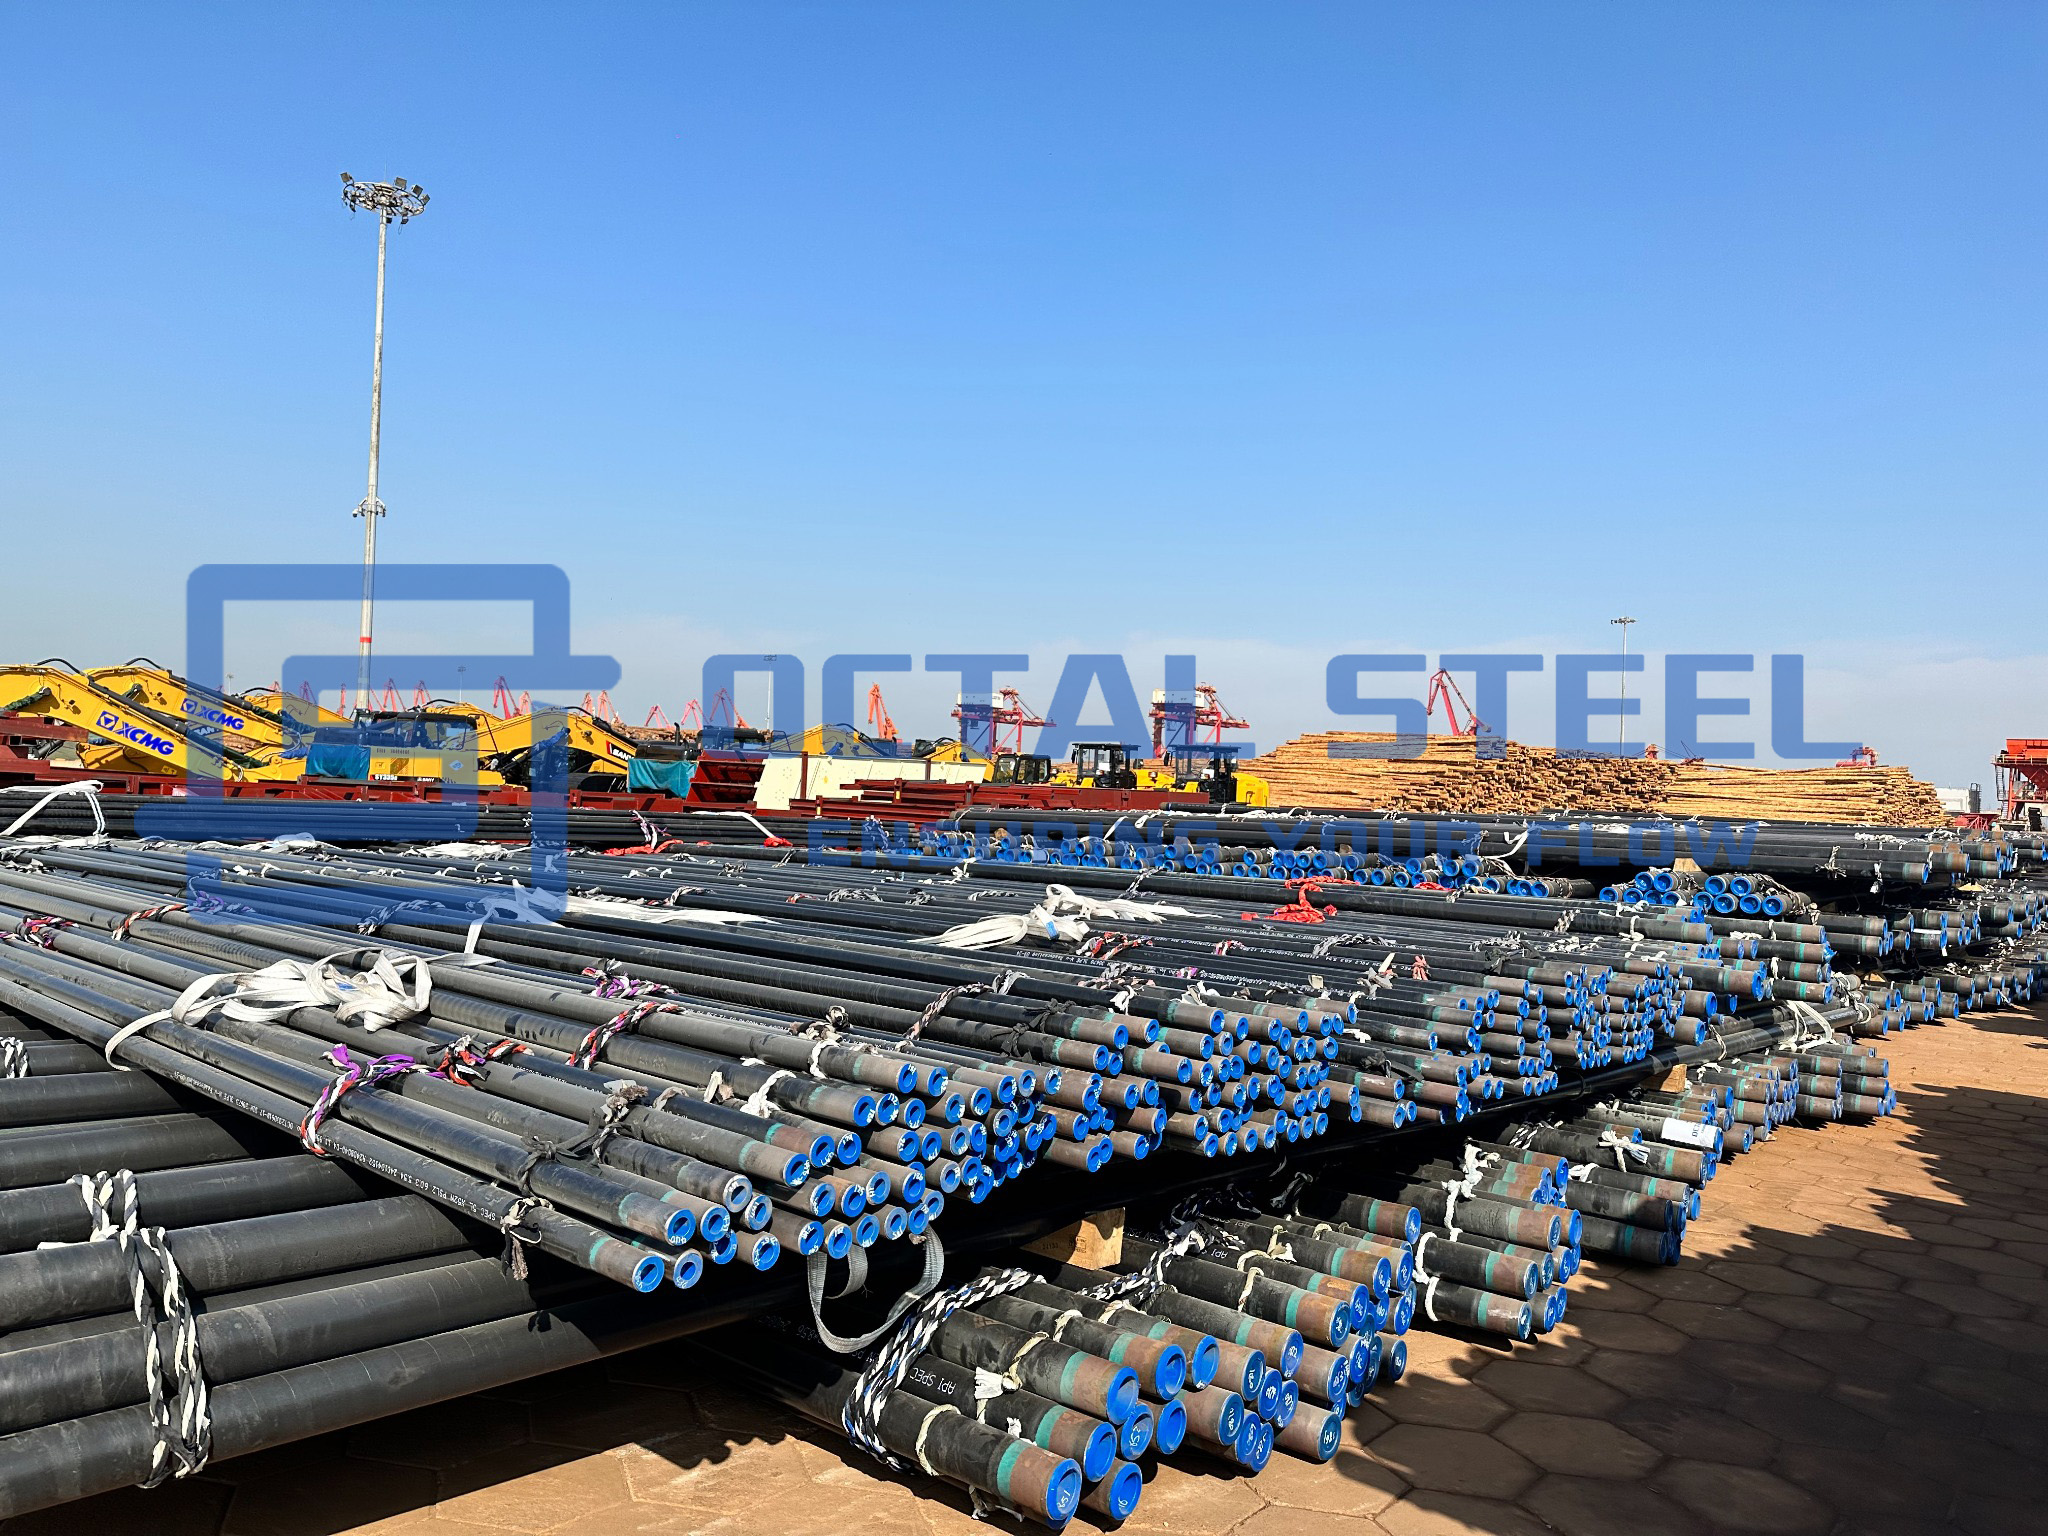
Il trasporto prolungato, i sollevamenti ripetuti, lo stoccaggio in piazzale e la saldatura continua sul campo aumentano la probabilità di danni al rivestimento prima della messa in servizio.
L'ispezione deve continuare fino al carico e al rilascio della spedizione. Il conteggio finale dei tubi e i registri delle riparazioni devono corrispondere alla lista di imballaggio e al registro dell'ispezione del rivestimento.
Rischi e punti di controllo relativi all'integrità del rivestimento 3LPE
L'integrità di un sistema di rivestimento 3LPE dipende non solo dalle condizioni visibili dello strato di polietilene. La preparazione della superficie, la temperatura di applicazione, la compatibilità dell'adesivo, lo spessore del rivestimento e la tracciabilità della produzione sono tutti fattori che influenzano la permanenza del rivestimento durante la movimentazione, l'installazione e il servizio a lungo termine.
1. Adesione FBE e preparazione della superficie dell'acciaio
Rischio principale: distacco dell'FBE sotto uno strato di polietilene apparentemente intatto.
Olio, sali, polvere, un profilo di sabbiatura insufficiente o una temperatura di riscaldamento della tubazione non corretta possono indebolire il legame tra il primer FBE e la superficie dell'acciaio. L'umidità può quindi migrare sotto il rivestimento senza produrre un evidente difetto esterno.
Punti di controllo:
- registrazioni del profilo della pulizia e della superficie;
- prova delle polveri e dei sali solubili ove previsto;
- monitoraggio della temperatura dei tubi calibrati;
- Registri dell'applicazione e della stagionatura dell'FBE;
- prove di resistenza alla pelatura e di distacco catodico.
2. Unione tra FBE, adesivo e polietilene
Rischio primario: separazione dello strato di PE durante la movimentazione, il taglio o la preparazione dei giunti sul campo.
Ciò è solitamente dovuto a materiali di rivestimento incompatibili, temperatura di estrusione errata o applicazione al di fuori della finestra di adesione qualificata.
Punti di controllo:
- combinazione approvata di materiali FBE-adesivo-PE;
- verifica del lotto di materiale;
- registrazioni della temperatura di estrusione e della velocità della linea;
- Documentazione del Test di Qualificazione Procedurale (PQT);
- test di produzione del peeling o di forza di adesione.
3. Spessore del rivestimento e copertura delle cuciture
Rischio principale: aree localmente deboli con minore resistenza all'impatto, all'impronta o all'abrasione.
Un'estrusione instabile, una velocità della linea irregolare o una pressione insufficiente attorno alle giunzioni longitudinali e a spirale possono creare aree di basso spessore o aria intrappolata.
Punti di controllo:
- misurazioni dello spessore del rivestimento lungo la scocca;
- controlli aggiuntivi sulle zone di saldatura LSAW, SSAW o HFW;
- ispezione apice saldatura;
- controllo dell'intrappolamento e della sovrapposizione dell'aria;
- viene registrato lo spessore tubo per tubo quando l'ITP lo richiede.
4. Taglio delle estremità e preparazione del giunto di campo
Rischio primario: ritardi nella saldatura, adattamento inadeguato o rilavorazione del rivestimento dei giunti sul campo.
Una lunghezza di taglio errata, bordi del rivestimento danneggiati o acciaio esposto non adeguatamente preparato possono interferire con la saldatura circolare e il successivo rivestimento del giunto di campo.
Punti di controllo:
- misurazione e tolleranza della lunghezza di taglio;
- ispezione del profilo del bordo del rivestimento;
- condizione superficiale dell'acciaio esposto;
- protezione finale durante lo stoccaggio e il trasporto;
- Verificare la compatibilità con il sistema di rivestimento adesivo sul campo selezionato.
5. Danni al rivestimento e rilascio della riparazione
Rischio principale: difetti locali che vengono riparati ma che non possono essere verificati nel controllo finale o in cantiere.
Le riparazioni eseguite senza una posizione, un metodo o una nuova ispezione documentati possono interrompere la catena di tracciabilità del rivestimento.
Punti di controllo:
- sistema di materiali di riparazione approvato;
- dimensione massima della riparazione definita;
- mappa della posizione di riparazione;
- riprove di spessore e discontinuità;
- registri di riparazione e nuova ispezione collegati al numero del tubo.
6. Tracciabilità della pipeline e dei lotti di rivestimento
Rischio primario: la tubazione di base, i materiali di rivestimento o i risultati delle ispezioni potrebbero non corrispondere alla versione finale.
L'identità del tubo può andare persa durante la sabbiatura o il rivestimento se non vengono mantenuti il trasferimento della marcatura e il controllo del lotto.
Punti di controllo:
- monitoraggio continuo del numero di tubi;
- verifica del numero di fusione e dell'MTC;
- Registri dei lotti FBE, adesivi e PE;
- registrazioni dei turni di produzione del rivestimento e dell'ispezione;
- marcatura finale collegata alla mappa delle tubazioni della bolla di accompagnamento.
Lo strato esterno in PE può rimanere visivamente intatto anche quando l'adesione sottostante si è già deteriorata. Per questo motivo, i dati relativi alla preparazione della superficie, il monitoraggio della temperatura del processo, i test di pelatura e i risultati del rilascio catodico forniscono prove di accettazione più forti rispetto al solo aspetto del rivestimento.
Scarica: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Documentazione e tracciabilità
Un pacchetto di rilascio completo deve mantenere la seguente stringa di identità:
Marcatura del tubo â†' numero di colata â†' MTC del tubo base â†' numero del tubo â†' lotti di materiale di rivestimento â†' turno di produzione del rivestimento â†' registro della temperatura di processo â†' rapporti su spessori e discontinuità â†' risultati dei test distruttivi â†' registro di riparazioni e reispezione â†' marcatura finale â†' distinta di imballaggio mappa delle tubazioni â†' rilascio della spedizione
I documenti consigliati includono:
- EN 10204 3.1 certificato del materiale del tubo di base;
- report dimensionali e NDT del tubo base;
- certificati dei materiali di rivestimento per FBE, adesivo e PE;
- Specifica della procedura di richiesta approvata;
- Rapporto del test di qualificazione procedurale (PQT);
- Piano di Ispezione e Prove (ITP);
- certificati di taratura degli strumenti;
- registrazioni della preparazione della superficie;
- registrazioni della temperatura di applicazione ed estrusione;
- rapporto sullo spessore del rivestimento;
- report di rilevamento discontinuità;
- rapporti sulla resistenza alla pelatura e prove di produzione;
- registro delle riparazioni e mappa della posizione;
- rapporto sul taglio dell'estremità del tubo;
- verbale finale dell'ispezione visiva;
- distinta di imballaggio collegata ai numeri dei tubi o ai lotti di rivestimento;
- esonero dall'ispezione di terzi ove previsto.
Le specifiche dell'operatore pubblico richiedono la certificazione a livello di lotto del materiale di rivestimento, delle procedure di rivestimento, della documentazione PQT, dei registri di calibrazione, dei registri di produzione, dei rapporti di prova e delle procedure di manipolazione prima del rilascio della produzione.
Domande frequenti (FAQ)
Cosa dovrebbe includere una richiesta di offerta per tubi rivestiti 3LPE?
Indicare lo standard, il grado, il PSL, il diametro esterno, lo spessore della parete, la lunghezza e il tipo del tubo di base. Definire inoltre lo standard del rivestimento, la classe di temperatura, lo spessore minimo per strato, lo spessore totale, il taglio, l'ambito di ispezione, i limiti di riparazione e i documenti richiesti.
Quale standard si applica al rivestimento 3LPE?
Il principale standard internazionale è ISO 21809-1:2018. I progetti possono anche specificare DIN 30670-1:2024 o CSA Z245.21:22. Il tubo in acciaio stesso deve essere ordinato separatamente secondo API 5L, ISO 3183 o altro standard approvato per tubi di base.
L'API 5L copre il rivestimento 3LPE?
No. API 5L copre il tubo in acciaio, non il sistema di rivestimento esterno. La conformità con 3LPE richiede certificati dei materiali di rivestimento, una procedura di applicazione approvata, PQT, ITP e rapporti di ispezione del rivestimento.
Come viene specificato lo spessore del rivestimento 3LPE?
Lo spessore dipende dal diametro esterno del tubo, dalla classe di rivestimento, dalla temperatura di servizio, dal rischio di manomissione e dalle specifiche del progetto. La richiesta di offerta deve indicare lo spessore minimo del FBE, dell'adesivo e lo spessore totale del rivestimento. Non è opportuno utilizzare un unico spessore universale per tutti i progetti.
Qual è la differenza tra 3LPE e FBE?
FBE è un singolo strato di resina epossidica legato direttamente all'acciaio preparato. 3LPE aggiunge un adesivo copolimero e uno strato di polietilene, fornendo una maggiore resistenza agli urti, all'abrasione, alla rientranza e ai danni da manipolazione.
Etichetta sexy: specifiche del tubo rivestito 3lpe, fornitore, personalizzato, all'ingrosso, economico, sconto, listino prezzi, prezzo basso, in magazzino, campione gratuito


