


Il tubo rivestito in FBE è un tubo in acciaio al carbonio o a bassa lega, senza saldatura o saldato, protetto da un rivestimento in polvere epossidica termoindurente applicato in fabbrica. Il substrato in acciaio può essere prodotto mediante processi senza saldatura, HFW/ERW, LSAW o SSAW secondo API 5L, ASTM, EN o requisiti specifici del progetto per tubi di linea, mentre il sistema FBE è specificato separatamente in base alla temperatura operativa, alle condizioni di sepoltura o immersione, al metodo di installazione e all'esposizione a danni meccanici. Durante la produzione, la superficie del tubo viene sgrassata, sabbiata fino alla pulizia e al profilo di ancoraggio richiesti, riscaldata all'interno della finestra di applicazione della polvere qualificata e spruzzata elettrostaticamente con polvere epossidica. La polvere fonde a contatto con l'acciaio caldo, bagna il profilo di sabbiatura, gelifica e reticola chimicamente, formando un film continuo termostabile che aderisce direttamente al supporto.
Questo rivestimento adesivo limita il contatto tra l'acciaio e l'umidità del suolo, le acque sotterranee, i sali disciolti e altre specie corrosive e viene generalmente utilizzato insieme a un sistema di protezione catodica adeguatamente progettato per oleodotti e gasdotti interrati o sommersi. Il termine FBE descrive esclusivamente il sistema di rivestimento protettivo; Non definisce il tipo di acciaio, il percorso di produzione, lo spessore delle pareti, la pressione di progetto o le proprietà meccaniche del tubo di base.
A seconda della temperatura operativa, del metodo di installazione e dell'esposizione ai danni meccanici, un tubo rivestito in FBE può utilizzare:
- FBE esterno a strato singolo;
- Doppio strato FBE con strato esterno resistente all'abrasione;
- FBE come primer per il controllo della corrosione in un sistema 3LPE o 3LPP;
- Rivestimento interno in FBE quando richiesto dal mezzo di servizio e dallo standard applicabile per le tubazioni dell'acqua o di processo.
I sistemi FBE esterni ed interni devono essere specificati separatamente. Una polvere qualificata per il servizio su tubazioni interrate esterne non è automaticamente adatta per acqua potabile, acqua di produzione, prodotti chimici, servizio interno ad alta temperatura o funzioni di miglioramento del flusso.
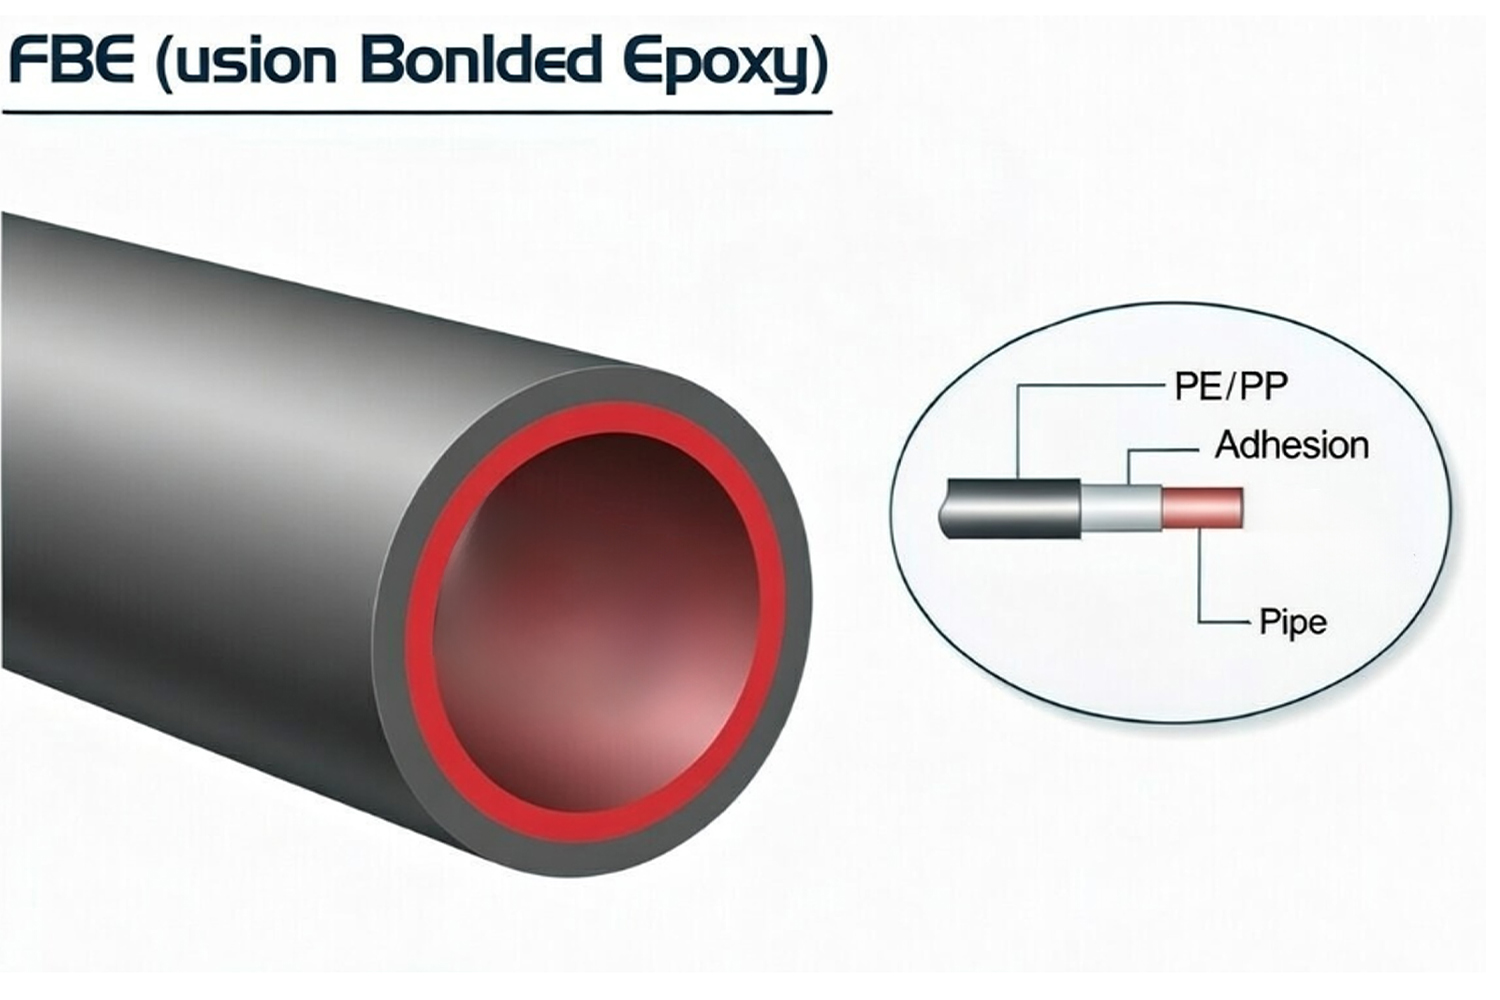
Applicazioni tipiche
Il rivestimento FBE viene utilizzato laddove la protezione dalla corrosione deve essere mantenuta misurabile attraverso la preparazione controllata della superficie, l'applicazione del rivestimento, l'ispezione DFT, il rilevamento delle festività, la riparazione e le registrazioni dei rilasci tracciabili.
Oleodotti e gasdotti: il rivestimento esterno FBE viene applicato a condotte di trasporto interrate o sommerse, linee di raccolta e linee di flusso. Il rivestimento isola l'acciaio dal terreno umido, dalle falde acquifere e dalla contaminazione ionica disciolta, mantenendo la compatibilità con la protezione catodica. La scelta dovrebbe considerare la temperatura operativa, le condizioni del terreno, la deformazione del tubo, la progettazione dei giunti sul campo, la qualità del riempimento e il carico di movimentazione previsto durante il trasporto, la posa e l'ammaraggio.
L'FBE monostrato è adatto quando si controllano i danni di installazione. È possibile specificare FBE a doppio strato o resistente all'abrasione per attraversamenti autostradali, attraversamenti di fiumi, perforazioni direzionali orizzontali (HDD) e altre campate esposte a maggiori impatti, raschiature o danni da trascinamento.
Tubi dell'acqua e dei servizi igienico-sanitari: il rivestimento e il rivestimento in FBE possono essere applicati a tubi e raccordi dell'acqua in acciaio in conformità con AWWA C213 e i requisiti di progetto. Il rivestimento esterno protegge l'acciaio sepolto dalla corrosione del terreno, mentre un rivestimento interno deve essere specificamente qualificato per l'acqua trasportata o le acque reflue.
Per il servizio di acqua potabile, la specifica deve identificare l'approvazione sanitaria richiesta per l'acqua potabile, le condizioni di indurimento, i limiti di prelievo consentiti, il metodo di prova della discontinuità, i requisiti di pulizia e il trattamento delle estremità saldate, delle flange e dei giunti sul campo.
Raccordi e valvole: FBE può essere applicato a curve, raccordi a T, riduttori, corpi valvola e altri componenti di tubi ferrosi o di acciaio. Questi prodotti richiedono un'ulteriore ispezione intorno ai bordi, ai bordi di saldatura, alle transizioni del corpo, ai rubinetti, alle cavità e alle geometrie irregolari, poiché la schermatura elettrostatica e la perdita di calore locale possono creare zone a pellicola sottile.
Quando sono incluse valvole o idranti, l'ambito del rivestimento deve distinguere tra FBE esterno e rivestimenti protettivi interni. AWWA C550 si applica specificamente ai rivestimenti interni di valvole e idranti qualificati per il servizio idrico e non è uno standard generale di rivestimento esterno per tubi in acciaio.
Armatura, a seconda del progetto: la resina epossidica per fusione viene utilizzata anche nell'armatura dell'acciaio per ridurre il contatto con cloruri e umidità nelle strutture in calcestruzzo. Tuttavia, le armature rivestite in FBE seguono specifici standard di materiale, piegatura, movimentazione e riparazione. I dati relativi alla qualificazione delle armature non devono essere utilizzati come prova di accettazione in un progetto di tubazioni rivestite in FBE.
Ambito delle specifiche del rivestimento dei tubi e punti di accettazione
Una pratica specifica di rivestimento FBE collega ciascun campo dell'ordine a un record misurabile di produzione o ispezione. I requisiti finali vengono normalmente implementati attraverso un piano di ispezione e test approvato (ITP).
Riepilogo delle specifiche per la richiesta di offerta di rivestimento della tubazione
| Concetto | Definizione tipica in RFQ/ITP | Focus sull'accettazione |
|---|---|---|
| Sistema di rivestimento | FBE a strato singolo, FBE a doppio strato, FBE resistente all'abrasione o FBE come primer entro 3LPE/3LPP | La struttura del sistema corrisponde alla temperatura operativa, al metodo di installazione e all'esposizione ai danni meccanici |
| Tubo di base | Standard, edizione, qualità, percorso di produzione, diametro esterno, spessore della parete, lunghezza e condizioni finali | Il materiale e la geometria corretti del tubo entrano nella linea di rivestimento |
| Preparazione della superficie | Grado di pulizia, profilo di ancoraggio qualificato, limiti di polvere e contaminazione solubile | La superficie in acciaio è adatta per un'adesione stabile del rivestimento |
| DFT/spessore | Intervallo minimo, nominale o consentito, modello di letture e metodo di misurazione | Lo spessore del film è sufficiente ed è distribuito uniformemente senza eccessi |
| Test di discontinuità/porosità | Tipo di rilevatore, base di tensione, copertura dell'ispezione, regole di riparazione e ripetizione del test | Il rivestimento forma una barriera continua contro la corrosione senza discontinuità aperte |
| Estremità del tubo/zona non rivestita (cutback) | Lunghezza e tolleranza ridotte, condizioni dello smusso e protezione temporanea | La saldatura sul campo e il rivestimento dei giunti sul campo possono essere completati senza contaminazione o conflitti dimensionali |
| Riparazioni | Materiale di riparazione approvato, metodo di preparazione, dimensione massima della riparazione e nuova ispezione obbligatoria | I difetti locali vengono risolti mediante un processo controllato e documentato |
| Tracciabilità | ID del tubo collegato al numero di esecuzione, al lotto di rivestimento, al lotto di polvere, ai rapporti di ispezione e alla lista di imballaggio | La pipeline fisica rimane connessa all'intero file di rilascio |
Per gli FBE esterni monostrato utilizzati nelle condotte per il trasporto di petrolio e gas, la norma ISO 21809-2:2026 riguarda la qualificazione, l'applicazione, l'ispezione, il test, la movimentazione e lo stoccaggio. AMPP/NACE SP0394-2023 fornisce ulteriori pratiche di settore per FBE per esterni monostrato applicati in impianti.
CSA Z245.20:22 si applica al rivestimento esterno epossidico per fusione applicato in fabbrica per tubi in acciaio. CSA Z245.21 riguarda il rivestimento in polietilene e non deve essere utilizzato come riferimento principale per il rivestimento in FBE.
AWWA C213-22 è applicabile quando si specificano rivestimenti o rivestimenti FBE per tubi e raccordi dell'acqua in acciaio. AWWA C550-24 si applica ai rivestimenti protettivi interni di valvole e idranti nell'ambito dichiarato del servizio idrico.
L'ordine di acquisto dovrà indicare l'edizione richiesta e le eventuali integrazioni progettuali. Fare riferimento a uno standard non elimina la necessità di definire DFT, temperatura di progetto, riduzione, limiti di riparazione, test di qualificazione, frequenza di ispezione e documentazione di progetto.
Processo di applicazione (preparazione della superficie, preriscaldamento, polverizzazione, fusione e indurimento)
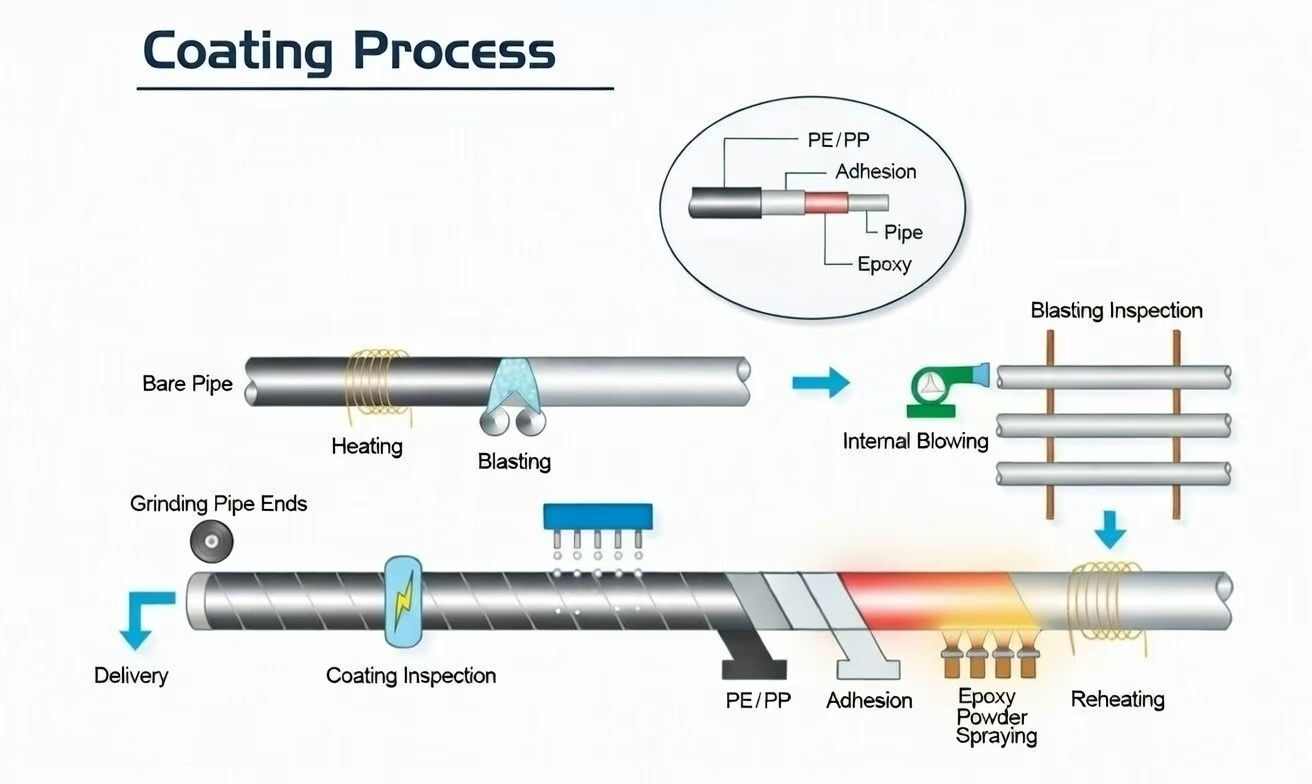
La prestazione del rivestimento FBE viene stabilita prima che la polvere raggiunga il tubo. Le condizioni della superficie, il controllo termico, la manipolazione delle polveri e la cronologia della polimerizzazione devono essere mantenuti entro la finestra del processo qualificato durante tutta la produzione.
1. Preparazione della superficie
Olio, grasso, rivestimenti temporanei, residui di marcatura e altra contaminazione vengono rimossi prima della sabbiatura abrasiva. Difetti dell'acciaio come bave taglienti, scaglie, spruzzi di saldatura e bordi di molatura rialzati devono essere corretti, perché una sottile pellicola termoindurente non può coprire in modo affidabile condizioni di substrato inaccettabili.
Il tubo viene quindi sabbiato fino al grado di pulizia specificato, in genere ISO 8501-1 Sa 2½ o SSPC-SP 10/NACE No. 2 quando richiesto dalla procedura applicabile. La sabbiatura crea anche un profilo di ancoraggio che favorisce l'impegno meccanico tra l'FBE e l'acciaio.
L'ispezione può includere:
- confronto visivo della pulizia;
- misurazione del profilo superficiale con nastro replica o uno strumento di profilo calibrato;
- valutazione delle polveri;
- dosaggio dei sali solubili quando specificato;
- revisione della temperatura superficiale del tubo e del punto di rugiada;
- conferma che la contaminazione abrasiva e incorporata è stata rimossa;
- controllo dell’intervallo tra sabbiatura e verniciatura.
Il profilo di ancoraggio richiesto è determinato dalla polvere FBE selezionata e dalla procedura di rivestimento qualificata. Una gamma di profili fissi non deve essere trasferita automaticamente da un altro sistema di polveri.
2. Preriscaldamento
Il tubo pulito viene riscaldato mediante bobine di induzione o altro sistema di riscaldamento approvato. L'acciaio deve raggiungere l'apposita finestra di applicazione della polvere prima di entrare nella cabina di verniciatura.
Il controllo della temperatura deve considerare:
- lo spessore della parete e la capacità termica del tubo;
- uniformità della temperatura circonferenziale;
- la variazione di temperatura lungo il tubo;
- perdita di calore in prossimità delle estremità e delle zone di riduzione;
- velocità della linea di verniciatura;
- il tempo di gelificazione e polimerizzazione richiesto;
- strumenti calibrati per infrarossi e temperatura a contatto.
Una temperatura dell'acciaio inferiore all'intervallo qualificato può causare fusione incompleta, scarsa bagnatura della superficie, adesione debole e polimerizzazione insufficiente. Una temperatura eccessiva può accelerare la gelificazione, ridurre la flessibilità della pellicola, danneggiare la polvere o produrre una condizione di polimerizzazione inadeguata. Il registro di produzione deve mostrare le temperature effettivamente misurate e non solo l'impostazione del riscaldatore.
3. Applicazione della polvere elettrostatica
La polvere FBE caricata elettrostaticamente viene spruzzata sul tubo d'acciaio messo a terra e riscaldato. La polvere si scioglie al contatto, scorre verso il profilo di sabbiatura e si lega tra loro formando una pellicola continua.
I controlli dell'applicazione in genere includono:
- nome e numero di lotto della polvere;
- condizioni di conservazione e durata di conservazione della polvere;
- limiti di polveri vergini e recuperate;
- posizione e tensione delle pistole a spruzzo;
- velocità di alimentazione della polvere;
- rotazione del tubo o velocità del trasportatore;
- pulizia della cabina di verniciatura;
- deposizione sui cordoni di saldatura;
- mascheramento e controllo delle aree di cut-back;
- spessore del film alle estremità dei tubi e transizioni geometriche.
Il DFT locale deve essere controllato in corrispondenza dei cordoni di saldatura, delle aree del terreno, delle estremità dei tubi e di altri punti in cui la geometria della superficie o la variazione di temperatura possono influenzare la deposizione del rivestimento.
4. Indurimento e raffreddamento
Dopo l'applicazione, il calore residuo dell'acciaio consente alla resina epossidica fusa di gelificare e reticolare chimicamente. La condizione di polimerizzazione richiesta dipende dalla formulazione della polvere, dall'andamento della temperatura dell'acciaio, dallo spessore del film e dal tempo trascorso prima della tempra in acqua.
La procedura approvata deve definire:
- la finestra di temperatura di applicazione accettabile;
- il tempo minimo di stagionatura o di permanenza;
- limitazioni della velocità della linea;
- il tempo prima del raffreddamento con acqua;
- postriscaldamento aggiuntivo quando richiesto;
- il metodo di verifica della stagionatura;
- l'azione da intraprendere dopo una deviazione della temperatura o della velocità della linea.
La calorimetria differenziale a scansione può essere utilizzata quando necessario per valutare le proprietà della polvere, il comportamento della transizione vetrosa o il grado di indurimento. La frequenza dei test e i criteri di accettazione devono seguire lo standard applicabile, la qualifica del rivestimento e l'ITP del progetto.
Il raffreddamento inizia solo dopo che è stata raggiunta una polimerizzazione sufficiente. La tempra in aria, la tempra in acqua o il raffreddamento graduale possono essere utilizzati secondo la procedura qualificata. L'estinzione prematura può interrompere la polimerizzazione, mentre una manipolazione incontrollata prima di un adeguato raffreddamento può segnare o deformare il rivestimento finito.
Dopo il raffreddamento, il tubo rivestito in FBE viene sottoposto a ispezione visiva, misurazione DFT, rilevamento di discontinuità, verifica di riduzione, riparazione consentita, nuovo test, marcatura e stoccaggio protetto.
Attributi chiave delle prestazioni
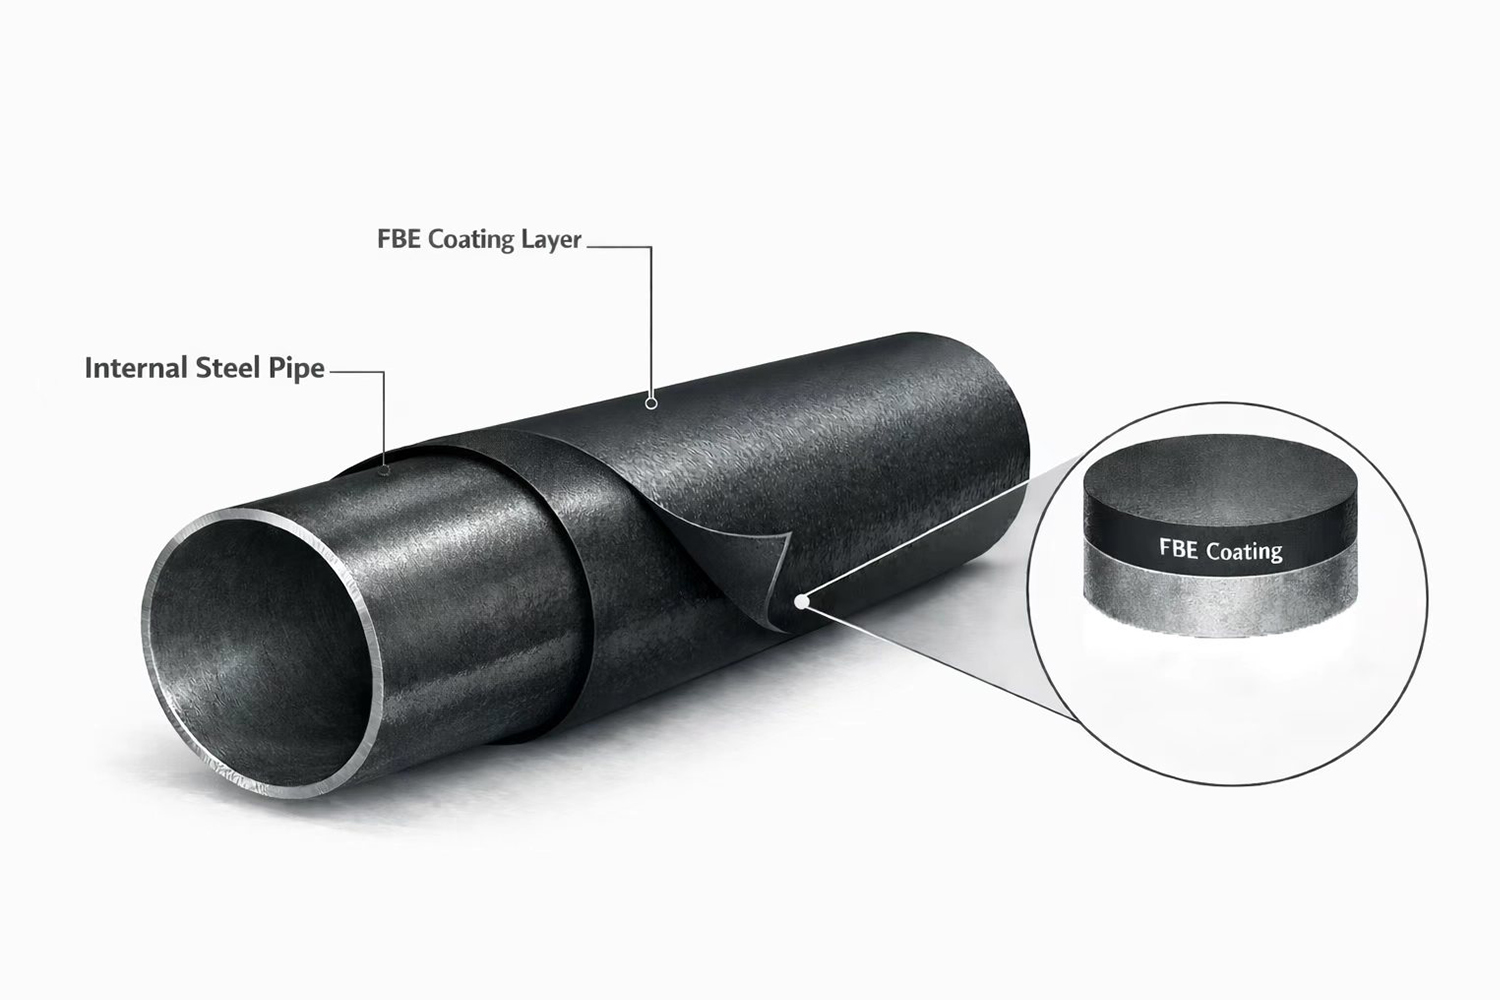
Un rivestimento epossidico legato per fusione viene selezionato perché le sue prestazioni possono essere collegate a test di qualificazione definiti e controlli di produzione misurabili.
Protezione dalla corrosione: la pellicola polimerizzata separa l'acciaio da umidità, ossigeno, sali e altri agenti corrosivi esterni. Le prestazioni dipendono dalla continuità del rivestimento, dall'adesione, dall'indurimento, dallo spessore del film e dall'idoneità della polvere selezionata per l'ambiente operativo effettivo.
Elevata adesione: FBE aderisce direttamente all'acciaio opportunamente preparato. L'adesione stabile richiede pulizia controllata, profilo di ancoraggio, temperatura di applicazione, polimerizzazione e protezione contro la contaminazione tra sabbiatura e rivestimento.
Resistenza chimica: i sistemi FBE qualificati possono resistere a una varietà di sostanze chimiche del suolo, componenti delle falde acquifere e ambienti di tubazioni. La resistenza chimica dipende dal prodotto e dalla temperatura e deve essere confermata rispetto all'esposizione effettiva anziché descritta come resistenza illimitata.
Resistenza al distacco catodico: per le tubazioni che funzionano con protezione catodica, il sistema di rivestimento viene regolarmente valutato per la sua resistenza al distacco attorno a un difetto intenzionale sotto uno stress, un elettrolita, una temperatura e un tempo di esposizione specificati. I risultati della qualificazione non sono intercambiabili tra polveri, cicli di polimerizzazione o temperature operative.
Robustezza e flessibilità: un sistema FBE qualificato offre resistenza agli urti durante la movimentazione e può consentire la deformazione controllata del tubo. La flessibilità effettiva dipende dalla chimica delle polveri, dal DFT, dalla polimerizzazione, dal diametro del tubo, dallo spessore delle pareti e dalle condizioni di piegatura. È possibile selezionare sistemi a doppio strato laddove è richiesta una maggiore resistenza all'abrasione e ai danni di installazione.
Superficie liscia e ispezionabile: l'FBE esterno fornisce una superficie liscia che facilita l'ispezione visiva, DFT e delle discontinuità. Non riduce la resistenza al flusso interna del tubo poiché si trova all'esterno del tubo. La riduzione della rugosità interna può essere menzionata solo quando viene applicato un rivestimento interno FBE specificato e qualificato separatamente.
Interfacce del sistema: primer epossidico e vernice epossidica
I documenti di rivestimento spesso includono diversi termini relativi alla resina epossidica, perché rivestimenti diversi e luoghi di lavoro diversi richiedono metodi di applicazione diversi.
• Primer epossidico: nei sistemi di rivestimento esterni multistrato (ad esempio sistemi poliolefinici), lo strato di base epossidico viene spesso descritto come primer epossidico perché ancora il sistema all'acciaio sabbiato e funge da barriera primaria contro la corrosione. Su molte linee di produzione, l'FBE funge da strato di primer epossidico all'interno dell'intera struttura del sistema. • FBE resistente all'abrasione a doppio strato (definito dal progetto): laddove il rischio di danni durante l'installazione aumenta in corrispondenza degli incroci (autostrade, corsi d'acqua e servizi congestionati), è possibile specificare sistemi FBE a doppio strato o resistenti all'abrasione per fornire protezione meccanica aggiuntiva oltre al rivestimento FBE a strato singolo standard. strato. • Vernice epossidica: nelle aree di giunzione in campo, curve di officina e riparazioni localizzate, la fusione in polvere applicata nell'impianto solitamente non viene riapplicata in cantiere. In queste aree, i materiali epossidici applicati liquidi vengono spesso specificati come vernici epossidiche per rivestimenti a strisce, ritocchi o riparazioni, seguiti da un nuovo test di continuità per chiudere l'accettazione.
Tipi e varianti
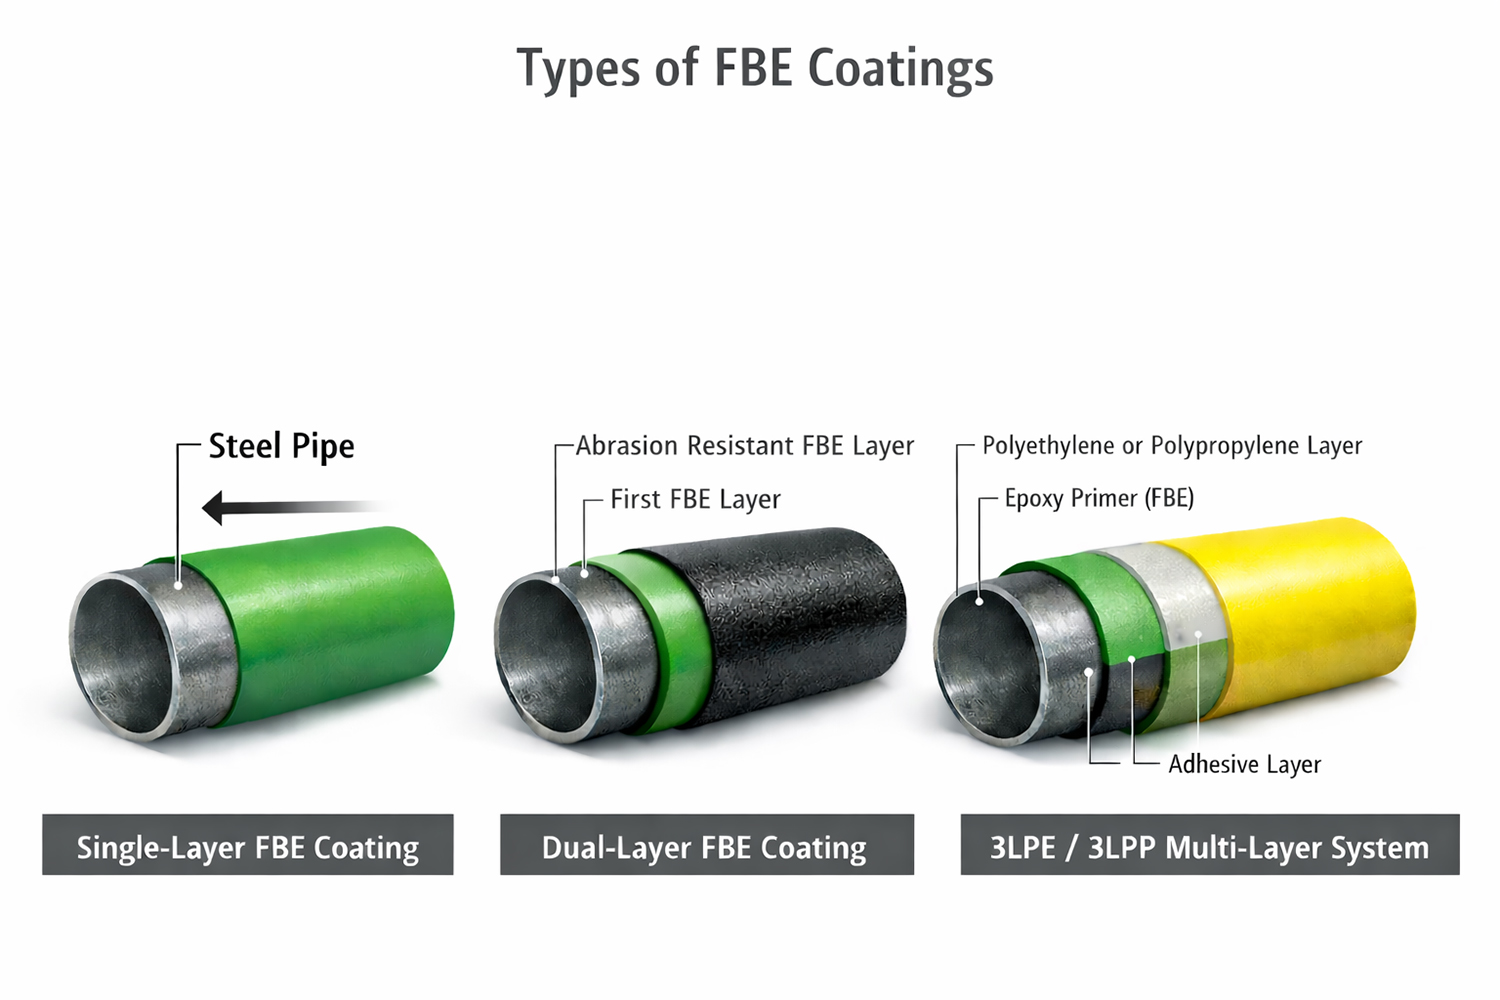
Il rivestimento FBE viene fornito in diverse costruzioni a seconda dell'esposizione alla corrosione, della temperatura operativa e del rischio di danni durante l'installazione.
FBE a strato singolo: un singolo strato di polvere epossidica termoindurente incollato direttamente all'acciaio preparato. Viene utilizzato come barriera primaria contro la corrosione esterna in cui la movimentazione dei tubi, le condizioni delle trincee e i danni del riempimento sono adeguatamente controllati.
La richiesta di offerta deve definire la qualificazione della polvere, il DFT, la preparazione della superficie, la finestra di applicazione e polimerizzazione, il taglio, i test di discontinuità, i limiti di riparazione e i record di tracciabilità.
FBE a doppio strato: una struttura a due strati aggiunge uno strato esterno resistente all'abrasione o rinforzato meccanicamente sopra l'FBE principale per il controllo della corrosione. Utilizzato in corrispondenza di incroci, terreni accidentati, trascinamento dell'HDD e altri luoghi in cui un singolo strato può essere esposto a maggiori danni meccanici.
Il FBE a doppio strato non elimina la necessità di un'attenta manipolazione, di rulli adeguati, di supporti imbottiti, di un rivestimento compatibile sul campo e di un'ispezione post-installazione.
Sistemi multistrato – 3LPE e 3LPP: FBE forma il primo strato di controllo della corrosione in un rivestimento poliolefinico a tre strati. Lo strato adesivo lega l'FBE allo strato esterno in PE o PP, mentre la poliolefina fornisce ulteriori prestazioni di barriera meccanica e contro l'umidità.
La richiesta di offerta deve indicare il sistema 3LPE o 3LPP completo, i requisiti individuali per ogni strato, lo spessore totale, la geometria del cut-back, i test di peel o stick, l'ispezione delle discontinuità, il sistema di riparazione e il pacchetto di tracciabilità.
Pacchetto di ispezione e documentazione
L'accettazione del rivestimento FBE viene generalmente chiusa quando l'acquirente può (1) verificare che il sistema di rivestimento e l'ambito di ispezione corrispondano alla RFQ/ITP, (2) tracciare ogni lunghezza di tubo fino a un lotto di rivestimento e al relativo registro dei test e (3) confermare che le riparazioni e i nuovi test sono stati completati e registrati senza sospensioni aperte.
I risultati tipici includono: â'ˆ Registrazioni di controllo dei materiali e dei processi: procedura di rivestimento e ITP (progetto approvato), registrazioni delle ispezioni in entrata, certificati di lotto/lotto di polvere epossidica (CoA), tracciabilità del lotto, controllo della conservazione/durata di conservazione e parametri del processo di linea che coprono il controllo dell'abrasivo, obiettivi del profilo superficiale e finestra di temperatura di preriscaldamento (180–250 gradi) utilizzata nella produzione. â'‰ Prova della preparazione e dell'applicazione della superficie: verifica della pulizia (ad es., Sa 2½ / NACE No. 2 dove specificato), letture del profilo della superficie (ad esempio, 50–100 μm dove specificato), letture della temperatura di preriscaldamento lungo la tubazione e registri dell'applicazione che supportano la ripetibilità nell'intero lotto di produzione e alle estremità/zone di riduzione. â'Š Rapporti di ispezione del rivestimento finito: risultati DFT con identificazione tracciabile dello strumento e un modello di lettura definito (min/media/max rispetto all'intervallo specificato), registrazioni dei test di discontinuità (jeep) che indicano i criteri di stress del test, l'ambito di copertura, i risultati e le discontinuità rilevate, oltre a note di test, ispezione visiva delle condizioni del rivestimento e conformità di fine/taglio. â'‹ Pacchetto di chiusura riparazione e ripetizione del test: un registro delle riparazioni che dettaglia il tipo di difetto, la posizione (per ID e posizione del tubo), il materiale/metodo di riparazione, la conferma dell'intervento (quando richiesto) e i risultati del nuovo test richiesti (nuovo test di discontinuità e qualsiasi verifica DFT aggiuntiva) fino a soddisfare l'accettazione della continuità senza riparazioni aperte. File di tracciabilità e rilascio: una matrice di tracciabilità che collega la marcatura/l'ID del tubo al lotto di rivestimento e al lotto di polvere, i numeri del rapporto di ispezione (DFT/discontinuità/riparazioni) e le voci della lista di imballaggio, supportata da certificati di calibrazione dell'attrezzatura di ispezione (misuratore DFT, rilevatore di discontinuità, strumenti di temperatura) e registrazioni di qualifica/laboratorio definite dal progetto quando richiesto (ad esempio, adesione, distacco catodico, impatto/abrasione).
Supporto alla fornitura e all'esecuzione del progetto
GNEE supporta la consegna del rivestimento FBE allineando l'ambito del rivestimento con prove misurabili di accettazione, in modo che la revisione della RFQ, l'esecuzione dell'ITP e l'approvazione del rilascio possano essere chiuse al primo invio.
La copertura dell'esecuzione include in genere: Conferma dell'ambito: tipo di sistema di rivestimento (FBE a strato singolo, FBE a doppio strato resistente all'abrasione o FBE come primer epossidico su 3LPE/3LPP), finestra DFT, criteri di test di discontinuità (jeep), lunghezza di taglio, limiti di riparazione e requisiti di nuovo test in conformità con il metodo di installazione e l'interfaccia vincolante sul campo. Controllo di lotti e documenti: identificazione dei tubi collegata al lotto di rivestimento e al lotto di polvere, con letture DFT, registrazioni di test di discontinuità e registrazioni di riparazioni/ritest organizzate per lunghezza o lotto di tubi e correlate alle voci della lista di imballaggio. Protezione dalla movimentazione: protezione da tagli e smussature/estremità definita e applicata per ridurre i danni durante il carico, il trasporto e la movimentazione in cantiere, mantenendo condizioni finali coerenti per la saldatura sul campo e il rivestimento dei giunti. File di rilascio: un pacchetto consolidato che riunisce le registrazioni del processo di rivestimento, i risultati delle ispezioni, le prove di calibrazione/qualificazione (definite dal progetto), la corrispondenza di tracciabilità e i documenti di spedizione in una struttura pronta per la revisione per ridurre al minimo i cicli di reinvio.
Preventivo gratuito
Domande frequenti (FAQ)
Q1: Cos'è il rivestimento epossidico fusion bond e cosa significa "fusione" nel rivestimento FBE? A1: Il rivestimento epossidico legato alla fusione è un rivestimento in polvere epossidica applicato all'acciaio preriscaldato; “fusione” è lo scioglimento della polvere e la sua bagnatura sulla superficie calda dell'acciaio, il suo scorrere fino a formare un film continuo e la sua successiva polimerizzazione fino a diventare una barriera epossidica reticolata.
Q2: Esiste una differenza tra il rivestimento FBE e il rivestimento in polvere FBE? A2: Il rivestimento FBE descrive il rivestimento finale indurito sul tubo o sul componente, mentre il rivestimento in polvere FBE enfatizza il materiale in polvere e il processo di applicazione della polvere utilizzato per formare il rivestimento.
D3: Quali elementi di ispezione vengono generalmente utilizzati per accettare il rivestimento FBE su tubi rivestiti? R3: L'accettazione si concentra in genere sulla distribuzione dello spessore del film secco (DFT), sui test di discontinuità/porosità, sui registri di riparazione e ripetizione dei test, sul monitoraggio delle condizioni di riduzione/fine e sulla tracciabilità che collega l'ID del tubo al lotto di rivestimento e ai registri di ispezione.
D4: Dove si inseriscono il primer epossidico e la vernice epossidica in un progetto di rivestimento di tubi che specifica FBE? R4: Il primer epossidico descrive tipicamente il rivestimento di base epossidico nei sistemi multistrato, dove l'FBE può fungere da primer, mentre la vernice epossidica viene generalmente utilizzata per rivestire giunti sul campo o riparazioni localizzate in cui la fusione della polvere non viene riapplicata in loco.
Etichetta sexy: rivestimento fbe (fusione epossidica) per tubi, fornitore, personalizzato, all'ingrosso, economico, sconto, listino prezzi, prezzo basso, disponibile, campione gratuito


