


I raccordi per tubi in acciaio inossidabile (saldati di testa) per condotte in pressione sono comunemente forniti a ASTM A403 come raccordi austenitici inossidabili di grado WP, principalmente WP304/WP304L e WP316/WP316L, utilizzati per cambi di direzione, rubinetti, riduzioni e chiusure terminali su linee in acciaio inossidabile. L'accettazione dell'acquisto e l'accettazione sul campo si basano generalmente su quattro punti verificabili: tracciabilità della qualità e della fusione, conformità dimensionale con ASME B16.9, condizioni di trattamento termico e condizioni superficiali/limiti di riparazione coerenti con il programma A403.
Questa pagina riepiloga l'ambito di acquisto A403 per i raccordi per tubi in acciaio inossidabile saldati di testa, comprese le unità di descrizione (pollici-libbre rispetto a SI "M"), gli standard di riferimento utilizzati nelle specifiche del progetto, i tipi di raccordi coperti e i dati tecnici a supporto del rilascio: composizione chimica per fusione, logica del rapporto di prova e di trazione, requisiti di solubilizzazione, limiti di discontinuità superficiale e indennità per riparazioni di saldatura, in modo che gli acquirenti possano emettere un ordine tracciabile, verificabile e pronto per la produzione al momento della consegna.
Tipi di raccordi coperti (raccordi in acciaio inossidabile ASTM A403 WP)
I raccordi per tubi in acciaio inossidabile ASTM A403 WP sono generalmente forniti come raccordi saldati di testa fabbricati in fabbrica per supportare l'assemblaggio di tubazioni in pressione in acciaio inossidabile. Per il controllo degli acquisti e della produzione, il tipo di attrezzatura viene generalmente specificato insieme allo standard dimensionale applicabile (ASME B16.9 o pratica MSS corrispondente), all'NPS, alla pianificazione e alla qualità ordinata (WP304/WP304L o WP316/WP316L), in modo che l'adattamento, la preparazione della saldatura e i pesi delle bobine rimangano coerenti in tutto il pacchetto.
Principali famiglie di raccordi saldati di testa (più comuni nella lavorazione di bobine in acciaio inossidabile)
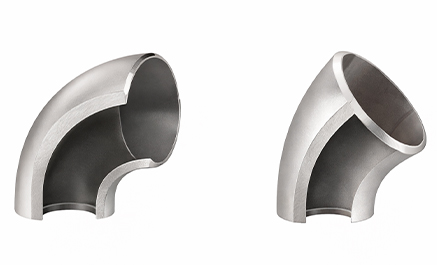
• Gomiti (45 gradi / 90 gradi / 180 gradi)
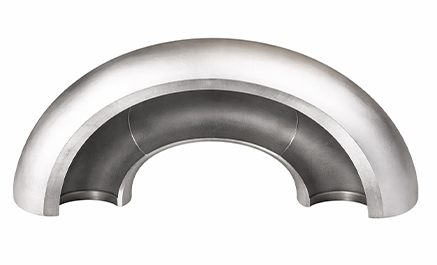
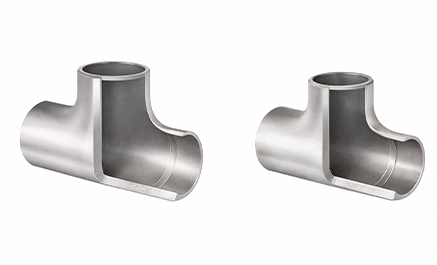
• Tee (uguali/riducenti)
• Riduzioni (concentriche/eccentriche)
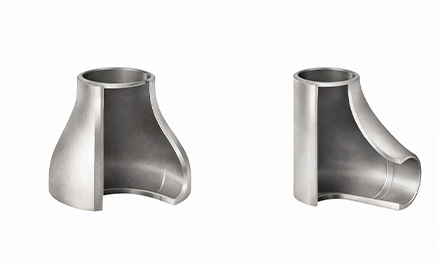
Riduzione CON/ECC – specificare NPS (grande × piccolo) e Sch; BW: ASME B16.9 (estremità lisce/smussate); Inserto SW: ASME B16.11 Tipo 1/2/3 (tipicamente NPS ‰¤ 2). Utilizzato per la transizione tra le dimensioni della linea. Riduzioni Concentriche sono comuni nelle linee verticali; Gli eccentrici sono spesso specificati in linee orizzontali per gestire il drenaggio ed evitare sacche. I requisiti di corretto orientamento vengono solitamente risolti a livello di piano di spool, ma negli acquisti è necessario stabilire anche la tipologia di riduzione (ECC/CON) e la tempistica. Il dettaglio di dimensioni e peso è consultabile nel PDF: Dimensioni e peso delle riduzioni. eccentrico.
• Cappucci (cappucci saldati di testa/cappucci saldati con incavo)
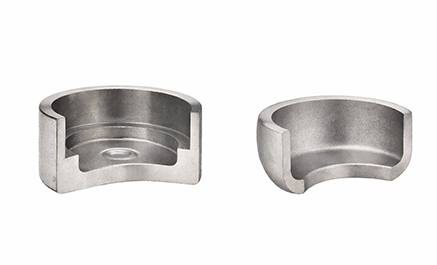
Collegamento e forme speciali (dipende dal progetto, ma spesso sono raggruppate insieme)
• Olet/filiali
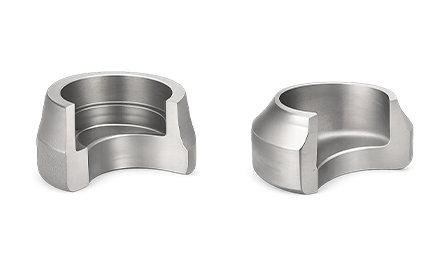
Sockolet / Weldolet - connessione di derivazione senza T a grandezza naturale; specificare il tipo (Sockolet/Weldolet), NPS del tratto principale × NPS del ramo, classe di pressione (o classe della linea) e tipo di estremità (SW/BW); garantire che i requisiti di rinforzo corrispondano alla classe del tubo per evitare rilavorazioni di raccordo/FINE. Vengono utilizzati quando si prende una diramazione da un tratto principale senza un raccordo a T a grandezza naturale, soprattutto in rack congestionati o giunti di retrofit. La selezione dell'uscita è solitamente collegata alla classe della linea e al rinforzo requisiti della filiale, quindi la corretta combinazione di tipo e dimensione impedisce rilavorazioni durante la regolazione e l'ispezione.
• Curve (curve di induzione o sagomate, quando specificato)
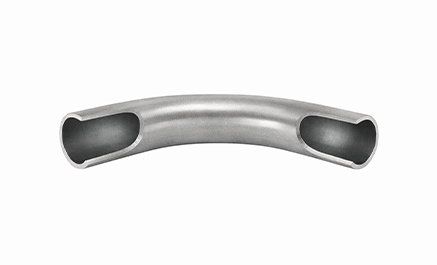
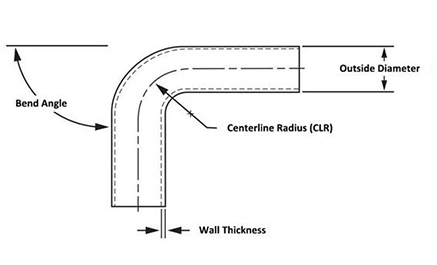
Curva vs Gomito (CLR): Gomito=CLR 1D (SR) o 1,5D (LR). Curva tubo=CLR > 2D (ad es. 3D/5D/6D/8D). Curvatura del tubo: specificare CLR (3D/5D/6D/8D o personalizzato) e angolo di piegatura (15 gradi/22,5 gradi/30 gradi/45 gradi/60 gradi/90 gradi/180 gradi o personalizzato); NPS × Sch in base alla classe di linea. Viene utilizzato per ridurre il numero di saldature in layout ad ampio raggio o dove è richiesto un flusso regolare. L'acquisto deve allineare il raggio/angolo di curvatura e la pianificazione con l'isometrico ed evitare di sostituire i gomiti dove la geometria richiede una curva.
• Raccordi e nippli (se inclusi nel pacchetto di accessori in acciaio inossidabile) Giunto
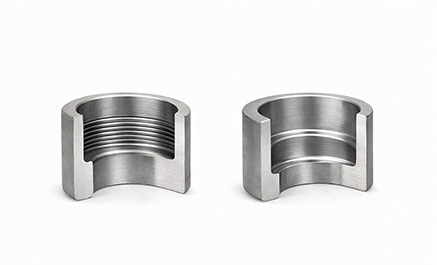
Accoppiamento - ASTM A182; grado F304/F304L o F316/F316L; dimensioni fino a 20"; tipo: giunto saldato a presa / giunto filettato / filettatura SW× (un'estremità SW, l'altra filettata); forma della filettatura quando specificata: BTC / EUE / NUE / Premium.
Niplo
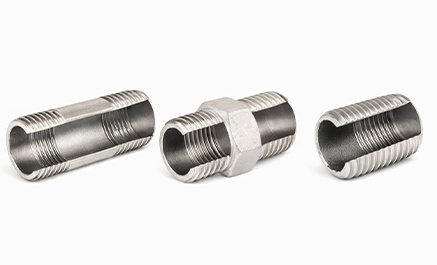
Nipplo, tubo - filettato su entrambe le estremità; specificare la tipologia: nipplo a botte / nipplo esagonale / nipplo chiuso / nipplo riduttore (disuguale); misura 1/2"-6"; Sch 10/40/80;=lunghezza intera (incluse filettature) o corta; filettatura standard: BSP/BSPT/NPT/NPSM/metrico; rivestimento quando specificato: vernice nera/verniciato/galvanizzato.
Alcuni progetti raggruppano connessioni di piccolo diametro o elementi filettati/a innesto nello stesso ambito di fornitura per comodità. In tal caso, l'acquisto dovrebbe indicare esplicitamente lo standard dimensionale applicabile (ad esempio, B16.11 per forgiati di piccolo diametro) per evitare di mescolare le aspettative sulla saldatura di testa con i requisiti di raccordo forgiato.
Cosa indicare nell’ordine (per evitare sostituzioni “funzionalmente simili”)
Per ciascun elemento di raccordo, la descrizione di acquisto include in genere: tipo di raccordo (gomito/t/riduttore/cappuccio/olet/curvatura, ecc.) • standard dimensionale (ASME B16.9 e/o pratica MSS applicabile) • NPS e programma (compresi articoli ad alto consumo come raccordi per tubi in acciaio inossidabile da 2 pollici (NPS 2) con Sch 10S/40S/80S ove applicabile) • grado (WP304/WP304L o WP316/WP316L) e la documentazione/tracciabilità richiesta. Questo approccio mantiene gli impianti in acciaio consegnati coerenti con la classe della linea di progetto e riduce i problemi a valle come discrepanze di pianificazione, tipo di riduzione errato o sostituzioni di rubinetti che spesso comportano sospensioni del controllo qualità e rilavorazioni della produzione.
Specifiche e copertura degli standard (ASTM A403 WP)
Ambito dello standard e logica dei voti WP
ASTM A403 copre raccordi per tubi in acciaio inossidabile austenitico forgiato per condotte in pressione. I gradi hanno il prefisso WP o CR in base agli standard dimensionali/di pressione applicabili e i gradi WP includono classi che indicano la costruzione senza giunzioni o saldata, nonché il metodo e l'entità degli NDT utilizzati. Gli accessori fusi non rientrano in questo ambito.
Unità di descrizione
ASTM A403 è espresso in pollici-libbra e unità SI. A meno che l'ordine di acquisto non specifichi la designazione "M" (SI) applicabile, il materiale viene fornito in unità pollici-libbre ed entrambi i sistemi vengono trattati in modo indipendente per evitare non conformità.
Norme di riferimento
A403 fa comunemente riferimento a ASTM A351/A743/A744 (fusioni, escluse dalla fornitura A403), ASTM A751 (chimica), ASTM A960/A960M (requisiti comuni), ASTM E112/E165 (test), ASME B16.9/B16.11 (dimensioni/pressione), MSS SP-25/SP-43/SP-79/SP-95/SP-97 (pratiche di marcatura e accessorie) e AWS A5.4/A5.9/A5.11/A5.14 (consumabili per saldatura).
Tabella dati prodotto
| Concetto | Fornitura di raccordi per tubi in acciaio inossidabile (tipico) |
|---|---|
| Regola | ASTM A403 (prefisso WP/CR) |
| Gradi comuni | WP304 / WP304L / WP316 / WP316L (altri disponibili su richiesta) |
| Costruzione | Senza giunzioni o saldato (la classe WP indica la costruzione e l'ambito dei controlli non distruttivi) |
| Intervallo di dimensioni | Da 1/2" NB a 48" NB |
| Muro/programma | Programma 10S/40S/80S |
| Solita richiesta | Raccordi per tubi in acciaio inossidabile da 2 pollici (NPS 2) in Sch 10S/40S/80S |
Scenari applicativi
Acqua con cloruri, rastrelliere esterne costiere e aree di lavaggio (acciaio inossidabile WP316 / WP316L)
Quando il servizio prevede l'esposizione a cloruri (acqua di raffreddamento, spruzzi di acqua di mare, residui di salamoia, lavaggi frequenti), il rischio dal punto di vista dell'acquisto è un attacco localizzato di vaiolature/interstizi che inizia ai bordi di saldatura, agli spazi tra i giunti e alle aree basse non drenate. La selezione dei raccordi per tubi in acciaio inossidabile WP316/WP316L aggiunge molibdeno (controllato nell'MTC) e migliora la resistenza in queste zone iniziali, riducendo il rischio di perdite premature in giunti e spazi stretti stretti.
• Applicazione tipica: tubazioni esterne in prossimità di aria marina, collettori di acqua di raffreddamento, linee di servizio CIP/lavaggio, scarichi chimici/neutralizzazione con cloruri presenti. • Logica di selezione del grado: â'ˆ WP316L per bobine saldate e produzione ripetuta (un contenuto di carbonio inferiore migliora il margine contro la sensibilizzazione alla saldatura). â'‰ WP316 per la produzione generale di acciaio inossidabile dove la classe della linea non richiede il grado L. â'‰ Come si concretizza il vantaggio in cantiere: â'ˆ Richiedere la tracciabilità per getto/lotto e la chimica MTC per getto per ogni lotto, in modo che il grado con Mo sia verificabile al ricevimento. â'‰ Specificare la copertura PMI (per lotto o 100% su linee critiche) per evitare miscele 304/316, il problema più comune di tipo "superato sulla carta, guasto sul posto" nei progetti misti di acciaio inossidabile. â'Š Mantenere uno stato di decapaggio/passivazione costante tra i lotti per evitare condizioni superficiali irregolari che accelerano la corrosione locale nelle aree adiacenti alla saldatura.
Tubazioni di processo generali, servizi interni e apparecchiature a contatto con gli alimenti (WP304/WP304L, acciaio inossidabile SUS 304)
Per i servizi interni e le linee di processo generali in cui il requisito dominante è la resistenza stabile alla corrosione e la facilità di pulizia (piuttosto che la resistenza alla vaiolatura da cloruro), WP304/WP304L (acciaio inossidabile SUS 304) viene generalmente selezionato per controllare i costi pur mantenendo prestazioni di produzione e igiene prevedibili.
Applicazione tipica: linee di processo interne, aria compressa (secca), gas inerte, acqua pulita senza presenza di cloruri, trasferimento a contatto con alimenti dove la pulizia ordinaria è il fattore principale. Logica di selezione del grado: â'ˆ WP304L per bobine saldate e giunzioni frequenti sul campo (controlla il carbonio per migliorare la robustezza della saldatura). â'‰ WP304 per la produzione standard in cui il progetto non specifica il grado L. Come si materializza il vantaggio in cantiere: â'ˆ Impostare standard + grado + pianificazione a livello RFQ/PO in modo che gomiti/T/riduzioni non arrivino come pezzi "funzionalmente simili ma dimensionalmente misti". â'‰ Utilizzare un'assegnazione cast/lotto per spedizione in modo che il destinatario possa spedire rapidamente i pallet e la produzione possa rilasciare le bobine senza blocchi di documenti. â'Š Mantenere condizioni superficiali costanti (passivate/prive di incrostazioni) per ridurre la molatura e la pulizia aggiuntiva prima della saldatura, una comune perdita di tempo nella prefabbricazione dell'acciaio inossidabile.
316 vs 304: acciaio inossidabile per raccordi
Sia il 304 che il 316 sono ampiamente specificati per i raccordi per tubi in acciaio inossidabile, ma vengono acquistati per diversi profili di rischio. La decisione spesso dipende dal fatto se il servizio possa causare corrosione localizzata (vaiolature/fessure) intorno ai giunti e alle aree con scarso drenaggio o se il progetto si concentri sulla resistenza complessiva alla corrosione, sulla pulizia e sulla stabilità dei costi per un volume elevato di impianti.
Quando di solito viene specificato WP304 / WP304L (acciaio inossidabile SUS 304).
WP304/WP304L è comunemente selezionato per servizi interni e processi generali in cui l'esposizione al cloruro è controllata e la priorità è la disponibilità costante e la produzione prevedibile. Applicazione tipica: tubazioni di processo interne, linee di gas a secco, acqua pulita senza rischio di cloruro, ambienti di pulizia ordinaria. Risultato per l'acquisto: tempi di consegna stabili e produzione coerente delle bobine quando qualità e programma rimangono coerenti in tutto il pacchetto.
Quando solitamente viene specificato WP316 / WP316L
WP316/WP316L viene generalmente selezionato laddove l'esposizione al cloruro aumenta la probabilità di vaiolatura precoce o attacco interstiziale nei giunti, nelle interfacce dei giunti e nelle aree adiacenti alla saldatura. In questi servizi, la chimica del molibdeno viene trattata come un punto di accettazione che definisce la qualità presso MTC e può essere confermata dal PMI quando richiesto. Applicazione tipica: scaffalature esterne costiere, servizi di lavaggio, acqua di raffreddamento, scarichi di cloruro. Risultato dell'acquisto: rischio ridotto di perdite premature in aree soggette a corrosione localizzata, con accettazione supportata dalla tracciabilità chimica per getto.
304L vs 316L per pacchetti di bobine saldate
Per le bobine prefabbricate e le giunzioni sul campo, vengono spesso specificati i gradi L per supportare la fabbricazione saldata. Quando la selezione del servizio richiede il 316, la scelta del 316L mantiene la strategia dei materiali allineata alla costruzione delle bobine saldate e alle pratiche di separazione dei lotti misti.
L'acciaio inossidabile 316 è magnetico (e l'acciaio inossidabile 304 è magnetico)?
La risposta magnetica non è un identificatore affidabile del grado negli accessori inossidabili. L'acciaio inossidabile austenitico può presentare un magnetismo basso/debole a seconda delle condizioni del trattamento termico e della quantità di lavorazione a freddo introdotta durante la formatura. Per l'accettazione negli acquisti, la verifica della qualità è collegata all'identificazione del getto, alla chimica MTC e al PMI quando specificato dall'ITP del progetto, in modo che l'identità del materiale sia verificabile e non dedotta da un test del magnete.
Pacchetto di sistema
I raccordi per tubi in acciaio inossidabile vengono spediti più velocemente quando il set di interfacce è coerente: tubo + raccordi saldati di testa + flange della stessa famiglia di qualità (304/304L o 316/316L), NPS/programma e preparazione finale/standard dimensionale. Ciò riduce due comuni rallentamenti in cantiere: (1) articoli di qualità mista all'interno di un unico kit e (2) discrepanze tra parete e foro che rallentano il montaggio, in particolare su dimensioni ripetitive come i raccordi per tubi in acciaio inossidabile da 2 pollici (NPS 2). Un pacchetto di tracciabilità unificato (contrassegnato â†' pour â†' MTC â†' voci corrispondenti dell'elenco di imballaggio) aiuta a ricevere il rilascio del kit come lotto unico invece di suddividerlo in quarantene parziali.
Pacchetto qualità e dati tecnici
Materiale
I raccordi A403 WP sono realizzati con forme di partenza in acciaio inossidabile forgiato come forgiati, barre, piastre e prodotti tubolari. Ogni lotto è collegato a un'identità forno/getto in modo che la conformità chimica e meccanica possa essere ricondotta agli accessori consegnati.
Fusione (acciaieria)
I programmi A403 possono utilizzare forni elettrici o percorsi di fusione sotto vuoto e possono includere percorsi di rifusione secondari (come la rifusione sotto vuoto/pratica di tipo ESR). Il requisito pratico per l'acquisto è che l'identità del pezzo fuso rimanga coerente nel materiale rifuso, in modo che il numero del forno/colata dell'attrezzatura possa essere riconciliato con la serie di certificati di prova dei materiali.
Sagomato
I raccordi possono essere prodotti mediante metodi quali forgiatura a pressa/martello, estrusione, ispessimento, laminazione, piegatura, saldatura e lavorazione meccanica o combinazioni di questi. Il risultato chiave dell'accettazione è che la formatura non introduce difetti dannosi e che la geometria finale rimane entro lo standard dimensionale applicabile.
trattamento termico
I raccordi in acciaio inossidabile A403 WP vengono generalmente forniti nella condizione di trattamento termico specificata. Quando la saldatura fa parte del percorso di produzione, viene completata prima del trattamento termico finale. Quando i raccordi vengono lavorati da materiale base ricotto in soluzione in condizioni controllate, potrebbe non essere necessaria un'ulteriore ricottura a seconda del percorso del prodotto e dei requisiti di qualità.
Per i materiali di grado H, la solubilizzazione richiede un ciclo di solubilizzazione dedicato. I raccordi vengono forniti trattati termicamente e qualsiasi saldatura di fabbricazione viene completata prima del trattamento termico finale. Quando i raccordi vengono prodotti mediante lavorazione diretta di pezzi forgiati o barre ricotte in soluzione, non è necessaria alcuna ricottura per tale percorso.
Ricottura di soluzione/trattamento termico (ASTM A403)
| Grado | Temperatura di solubilizzazione, Â grado F [Â grado], min. a meno che non venga specificato un intervallo |
|---|---|
| Tutti tranne quelli indicati di seguito | 1900 [1040] |
| 348H | 1925 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050–2140 [1120–1170] |
| 321, 347 | 1900–2100 [1040–1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
Composizione chimica
La composizione chimica viene verificata mediante colata e viene rilasciata solo quando soddisfa i requisiti della qualità ordinata. L'MTC riporta i risultati chimici rispetto alla stessa identità del getto contrassegnata sugli impianti, consentendo l'ispezione in ricezione per confermare la conformità del grado e mantenere la segregazione per getto/lotto in confezioni miste. Quando l'ITP del progetto richiede una segregazione di grado positivo, il PMI viene applicato all'ambito definito per evitare la miscelazione 304/316 durante il ricevimento e la produzione.
| Grado | Composizione,% | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Grado WP | Grado CR | Designazione UNS | C | mn | Q | SÌ | Sì | Nessuno dei due | Cr | mo | Voi |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8.0–11.0 | 18.0–20.0 | ... | ... |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8.0–12.0 | 18.0–20.0 | ... | ... |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19.0–22.0 | 24.0–26.0 | ... | ... |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | ... |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | ... |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9.0–12.0 | 17.0–19.0 | ... | G |
Proprietà tensili (qualità A403 WP/CR)
| Tutti i gradi WP e CR | Limite elastico, min. ksi [MPa] | Resistenza alla trazione, min. ksi [MPa] |
|---|---|---|
| 304, 304H, 309, 310, 316, 316LN, 316H, 317, 317L, 321, 321H, 347, 347H, 348, 348H, S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N, 316N, S31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | da 94 [650] a 119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
Le proprietà di trazione dei materiali accessori devono soddisfare i requisiti di trazione. Test e rapporti vengono eseguiti in conformità con i metodi e le definizioni di ASTM A370. I provini di trazione possono essere tagliati longitudinalmente o trasversalmente; Quando i requisiti di allungamento sono definiti per entrambe le direzioni, il requisito applicabile viene valutato nella direzione del provino corrispondente.
Logica del report della prova di trazione
I programmi A403 riconoscono due percorsi di segnalazione conformi:
• I report iniziali sulla trazione del materiale possono supportare la conformità quando le condizioni del trattamento termico corrispondono a quelle del materiale dell'impianto. • Quando il materiale iniziale non è stato testato, o quando la condizione di trattamento termico è diversa, viene effettuata una prova di trazione su materiale rappresentativo degli accessori finiti nella stessa condizione di trattamento termico, legata all'identità dell'acciaio del forno.
Materiale iniziale e accessori finiti
Quando i rapporti dei test di trazione si basano sui materiali di partenza, i rapporti rimangono validi solo se la condizione di trattamento termico del materiale di partenza è la stessa della condizione di trattamento termico degli accessori. Se il materiale iniziale non è stato testato, o se le condizioni di trattamento termico differiscono, il produttore dell'attrezzatura esegue almeno una prova di trazione per ciascun acciaio del forno su un materiale rappresentativo di un'attrezzatura e le condizioni di trattamento termico del test corrispondono a quelle delle attrezzature rappresentative.
trattamento superficiale
Gli accessori forniti secondo questa norma vengono esaminati visivamente e le tipiche discontinuità superficiali vengono misurate in profondità. Le crepe superficiali a “scala di pesce” più profonde di 0,4 mm (1/64 di pollice) vengono rimosse. I difetti meccanici più profondi di 1/16 di pollice (1,6 mm) vengono rimossi. Fatta eccezione per questi due punti, le discontinuità superficiali non sono più profonde del 5% dello spessore nominale della parete specificato e la superficie finita rimane in buone condizioni e lavorabile.
Riparazione superficiale, riparazione locale e margine di riparazione della saldatura
La riparazione della superficie viene utilizzata per rimuovere imperfezioni localizzate entro limiti definiti, seguita da una nuova ispezione per confermare una condizione superficiale accettabile per la saldatura e la manutenzione.
L'intervallo di riparazione della saldatura è controllato da limiti rigorosi; Quando la profondità del difetto o dell'area interessata supera le soglie consentite, non viene applicata alcuna riparazione di saldatura e l'accessorio non riesce a rilasciare. Ciò protegge l'acquirente dall'accettare accessori che potrebbero successivamente essere rifiutati dal QA della costruzione o generare incertezza nel servizio.
Vantaggi in cantiere (adattamento, saldabilità, punti di accettazione)
Geometria che riduce i tempi di saldatura (controlli di regolazione che sopravvivono alla realtà della prefabbricazione)
Quando si lavora con bobine in acciaio inossidabile, “geometria” non è una parola di marketing: è la differenza tra una bobina che salda la prima volta e una bobina che consuma ore di riaggiustamento e ri-smussatura. L'acquisto realizza questo in loco impostando tre punti di aggiustamento nel pacchetto di fornitura e verificandoli al ricevimento:
• Uniformità della preparazione delle estremità: le estremità saldate di testa vengono fornite con un profilo di smusso coerente in base alla pratica di preparazione applicabile, pertanto i saldatori non devono tagliare smussi o ripristinare gli smussi all'interno dello stesso kit di bobina. Ciò è particolarmente visibile su articoli ad alto movimento come i raccordi per tubi in acciaio inossidabile da 2 pollici (NPS 2), dove il numero di saldature amplifica le piccole incongruenze. • Allineamento della pianificazione in tutto il lotto: i gomiti/T/riduzioni consegnati corrispondono alla pianificazione richiesta (Sch 10S/40S/80S), evitando discrepanze tra le pareti in corrispondenza del giunto che richiedono ulteriore metallo d'apporto, molatura e un maggiore rischio di NDT. • Rotondità e stabilità della faccia finale: le condizioni finali vengono mantenute sufficientemente stabili da consentire agli strumenti di impostazione standard e alle sequenze di individuazione di funzionare come previsto, riducendo il tempo sprecato per forzare l'allineamento o correggere i disallineamenti prima della saldatura.
Il risultato pratico è un'apertura prevedibile della radice, una punteggiatura stabile e un minor numero di "prese di adattamento" da parte dell'ispettore durante la produzione della bobina.
Integrità della superficie con soglie misurabili (che l'ispettore verifica prima di poter eseguire la saldatura)
Nei raccordi inossidabili, le condizioni superficiali influiscono sia sulla qualità della saldatura che sulla velocità di accettazione. I programmi A403 gestiscono questo problema attraverso limiti di discontinuità misurabili e nuove ispezioni dopo la riparazione, rendendo prevedibile la superficie consegnata per la produzione:
• Soglie di rimozione definite: le crepe superficiali a "scala di pesce" più profonde di 0,4 mm (1/64 di pollice) vengono rimosse; vengono rimossi i difetti meccanici più profondi di 1/16 di pollice (1,6 mm); le altre discontinuità sono controllate a ≥ 5% dello spessore nominale della parete. Queste cifre consentono di ricevere l'ispezione e il QA del negozio per prendere una rapida decisione di accettazione/rifiuto senza dibattito soggettivo. • Reispezione dopo la riparazione: quando viene eseguita la molatura locale, l'area viene ricontrollata in modo che la superficie del raccordo rimanga adatta alla saldatura e non nasconda difetti di tipo sottosquadro che successivamente appaiono come problemi PT/VT. • Condizioni superficiali costanti in tutto il pacchetto: la consegna "priva di incrostazioni/passivazione" riduce la pulizia e la rilavorazione pre-saldatura, un costo nascosto comune nella prefabbricazione dell'acciaio inossidabile, soprattutto quando più team lavorano in parallelo e la variabilità delle condizioni superficiali causa risultati di saldatura non uniformi.
Questo approccio riduce la probabilità di scoprire condizioni superficiali inaccettabili solo dopo che la regolazione è iniziata e la bobina sta già consumando ore di produzione.
Regole di riparazione che impediscono la spedizione di rischi nascosti (cancelli di rilascio che riducono il costo dell'RNC)
I fallimenti più costosi nei progetti sull'acciaio inossidabile non si verificano nel cantiere del fornitore: compaiono dopo che il lavoro ha già coinvolto la manodopera. Pertanto, il margine di riparazione della saldatura A403 viene trattato come un cancello di rilascio dal lato acquirente per evitare la spedizione di accessori che successivamente causerebbero NCR:
" Limiti severi per la riparazione tramite saldatura: la riparazione tramite saldatura non è consentita quando la profondità del difetto supera il 33 1/3% dello spessore nominale della parete o quando l'area interessata supera il 10% della superficie dell'attrezzatura. Gli accessori fuori da questi limiti non vengono “riparati ed integrati”; non vengono rilasciati. â' Rimozione controllata dei difetti: le aree inaccettabili vengono rimosse con metodi meccanici o con taglio/scriccatura termica approvati, quindi pulite e nuovamente ispezionate per confermare che il materiale di base è sano. ➤ Impatto sull'accettazione del progetto: controllando l'idoneità alla riparazione prima della spedizione, l'acquirente evita rifiuti tardivi al ricevimento o durante l'ispezione della bobina, che altrimenti causerebbero avvii e arresti della produzione, riordini e interruzioni della programmazione.
Per gli acquisti, questi tre controlli (geometria di adattamento, soglie di superficie e idoneità alla riparazione) si traducono direttamente in meno trattenute in loco, meno cicli di rilavorazione e un'accettazione più agevole rispetto all'ITP del progetto.
Esperienza di cooperazione (controllo delle consegne, isolamento dei lotti e velocità di ricezione)
Note sull'ordine (campi ordine d'acquisto che impediscono rilavorazioni)
Standard: ASTM A403 (dichiarare esplicitamente il requisito SI se il progetto richiede la designazione di consegna SI) Grado: WP304/WP304L o WP316/WP316L Costruzione/Classe: Senza giunture o saldato; Classe/ambito NDT allineato al progetto ITP Standard dimensionale: ASME B16.9 (saldatura di testa) ed eventuali requisiti MSS applicabili in base al tipo di raccordo Dimensioni e programma: includono ripetizioni critiche come raccordi per tubi in acciaio inossidabile da 2 pollici con Sch 10S/40S/80S Condizioni della superficie: passivata/priva di incrostazioni; specificare eventuali requisiti di finitura aggiuntivi Accettazione della riparazione: indennità per riparazione di saldature regolata dai requisiti del programma A403 Pacchetto di documentazione: MTC per getto, serie di rapporti di prova e corrispondenza degli articoli della lista di imballaggio per getto/lotto
Acquisti controlli per fermate impianti e bobine prefabbricate
Le interruzioni e i pacchetti di spool prefabbricati falliscono più spesso a causa di ritardi di installazione e blocchi del QA rispetto alla teoria della valutazione. Il punto di controllo è mantenere coerenti gli articoli ad alto consumo e rendere ogni scatola tracciabile fino al livello di spedizione, in modo che le bobine possano essere rilasciate immediatamente al ricevimento.
Problemi di interruzione del lavoro riscontrati nei pacchetti di interruzione
• Programmi misti all'interno dello stesso kit di bobine, che creano discrepanze tra le pareti nella regolazione e costringono a rilavorazioni e tagli. • La variabilità delle estremità (rotondità e consistenza dello smusso) rallenta l'allineamento e aumenta il tempo di saldatura. • MTC disponibile ma non utilizzabile: sono presenti certificati senza un chiaro collegamento agli esatti gomiti/T inviati, con conseguente quarantena.
Controlli di rilascio incorporati nel PO
• Impostare gli elementi ripetitivi in base alle dimensioni e alla pianificazione, ad esempio raccordi per tubi in acciaio inossidabile da 2 pollici (NPS 2) in Sch 10S/40S/80S, in modo che non si adattino al pacchetto di bobine "equivalente grezzo". • Richiedere una lista di imballaggio con assegnazione cast/lotto per lotto in modo che la reception possa riconciliare marcatura â†' numero cast â†' MTC senza aprire e riordinare ciascuna scatola. • Mantenere i kit di arresto a un unico grado per esposizione di servizio per ridurre il rischio di miscelazione: solo WP304L per servizi interni generali e solo WP316L per bobine cloruro/esterno/a filo.
Vantaggi dell'esecuzione GNEE
GNEE fornisce raccordi per tubi in acciaio inossidabile come pacchetto a rilascio controllato, progettato per una spedizione rapida e una produzione sul campo prevedibile:
• Controllo della miscelazione del grado 304/316: gli ordini sono organizzati per grado e getto/lotto in modo che i pallet misti non diventino bobine miste. Le squadre riceventi possono riconciliare le marcature con la lista di imballaggio non aperta e riordinare ciascuna scatola. • Cancelli di rilascio allineati all'accettazione: le condizioni della superficie e il margine di riparazione vengono trattati come criteri di rilascio della spedizione. Ciò riduce la possibilità che "accettabile in stock" diventi "rifiutato in loco", che è il luogo in cui in genere si verificano costi NCR e perdite di pianificazione. • Documenti collegati alle parti spedite: MTC, logica di pull reporting e record di ispezione vengono assemblati per corrispondere all'identità del forno/colata e agli elementi della lista di imballaggio. Gli ispettori possono verificare la conformità per getto/lotto invece di inseguire PDF ambigui. • Flusso più rapido su dimensioni ripetitive: gli articoli ad alto consumo, come i raccordi da 2 pollici, vengono spediti con un'etichettatura e un'assegnazione dei lotti stabili, in modo che il QA del sito possa spedirli rapidamente e mantenere la produzione in movimento.
Preventivo gratuito
Domande frequenti (FAQ)
Q1: Cosa sono i raccordi per tubi in acciaio inossidabile saldati di testa? A1: I raccordi per tubi in acciaio inossidabile saldati di testa sono componenti realizzati in fabbrica come gomiti, raccordi a T, riduttori e cappucci saldati direttamente alle estremità del tubo in acciaio inossidabile per tubazioni in pressione e linee di processo, generalmente forniti come gradi WP secondo ASTM A403.
Q2: Cosa significa WP nei raccordi in acciaio inossidabile ASTM A403? A2: WP identifica i gradi di raccordi inossidabili forgiati utilizzati nei programmi di fornitura di tubi in pressione; La classe WP può indicare il percorso di costruzione (senza saldatura o saldato) e il metodo/ambito NDT associato alla classe dell'attrezzatura.
Q3: Acciaio inossidabile 304 vs 316, qual è la differenza per gli accessori? A3: 316 include molibdeno ed è comunemente selezionato laddove i cloruri aumentano il rischio di vaiolatura; Il 304 è ampiamente utilizzato in ambienti di servizio generali dove un'ampia resistenza alla corrosione e il controllo dei costi sono priorità.
Q4: L'acciaio inossidabile 316 è magnetico (e l'acciaio inossidabile 304 è magnetico)? R4: Allo stato ricotto, gli acciai inossidabili austenitici 304 e 316 sono generalmente non magnetici o debolmente magnetici, ma la lavorazione a freddo e determinate condizioni di produzione possono aumentare la risposta magnetica; La conferma del grado è collegata all'identità del cast, alla chimica MTC e al PMI, ove richiesto.
Etichetta sexy: raccordi per tubi in acciaio inossidabile astm a403 wp, fornitore, personalizzato, commercio all'ingrosso, economico, sconto, listino prezzi, prezzo basso, disponibile, campione gratuito


