


Breve introduzione alle tubazioni per condotti
I tubi saldati in acciaio coprono i processi di produzione ERW, EFW, LSAW e SSAW, utilizzando acciai al carbonio, legati e inossidabili, con standard allineati ad API 5L, ASTM e ASME.
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 e per servizio acido. ASTM A53B. ASTM A252 Grado 3 per pali di tubi. ASTM A672 B60, C65 per servizi ad alta pressione.
Breve introduzione alle tubazioni per condotti
Il tubo per tubazioni in acciaio API 5L è destinato a oleodotti e gasdotti nell'industria petrolifera e del gas, sviluppati per diversi ambienti di lavoro. Il materiale del tubo della condotta è generalmente acciaio al carbonio e soddisfa le specifiche API SPEC 5L. Viene applicato nell'industria del petrolio e del gas naturale, soddisfa i requisiti di trasporto dell'industria petrolifera e si prevede che funzioni in situazioni estreme: temperature basse e alte, resistenza alla corrosione in ambienti corrosivi e servizio acido in condizioni H2S.
Visualizza tutte le specifiche dei tubi API 5L.
Caratteristiche dei gradi di tubi saldati (ERW, LSAW, SSAW) per condotte
Classe comune: API 5L Gr.B PSL1, PSL2, tubo di servizio acido. Medie: X42, X46. medie: X52. Medio e alto: X56. Alto livello: tubo API 5L X60 PSL1, PSL2 LSAW. Alta: tubo API 5L X65 PSL1, PSL2 LSAW/SSAW. Premio elevato: API 5L X70. Premio elevato: API 5L X80.
Il tubo PSL2 ha il suffisso con la lettera N, Q o M, ad esempio API 5L X52N, API 5L X60Q/M. Il tubo per servizio acido ha il suffisso con le lettere NS, QS o MS, ad esempio API 5L X65QS.
Lettere del suffisso N, Q, M, S
A: Laminato a caldo così com'è (come laminato). N: Normalizzato nella laminazione, formatura normalizzata, normalizzato. D: Temprato e spento. M: laminato o formato termomeccanicamente. S: Utilizzo in servizio acido (servizio acido).
Composizione chimica e resistenza meccanica
La composizione chimica del tubo saldato API 5L è sottoposta a un controllo più rigoroso rispetto a quella del tubo senza saldatura. Per maggiori dettagli sul tubo senza saldatura API 5L, visitare qui.
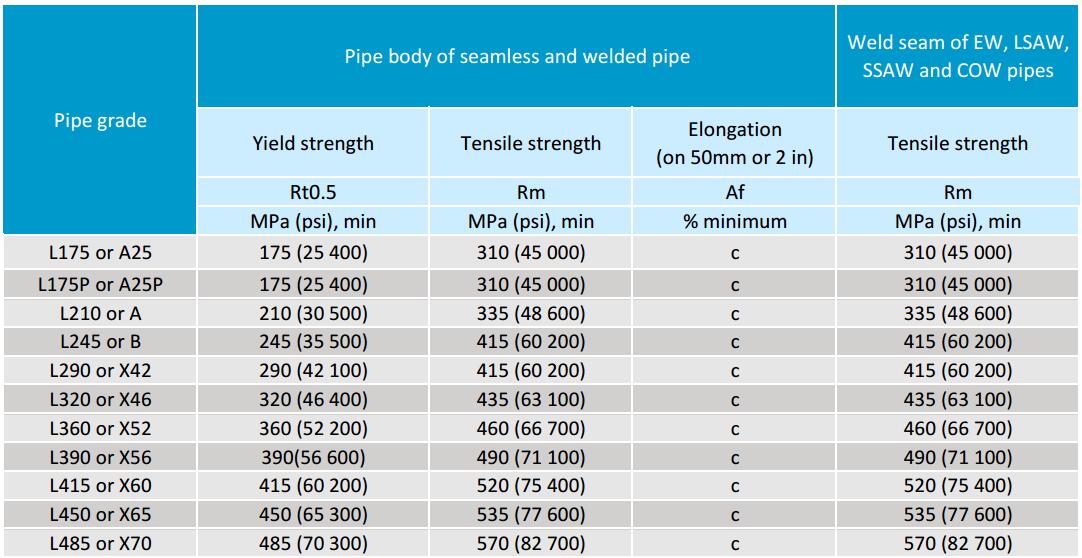
La resistenza alla trazione e la resistenza allo snervamento sono le stesse del tubo senza saldatura API 5L.
La nostra gamma di fornitura di tubi saldati API 5L per condotte
Tubo in acciaio saldato (ERW, LSAW, SSAW) per condotti: da 1/2" a 60". Gamma di spessori: da SCH 10 a SCH 160. Tipologia di estremità: estremità smussate, estremità piatte. Intervallo di lunghezza: 20FT, 40FT o personalizzato. Disponibili coperture protettive in plastica o ferro. Finiture superficiali: naturale, verniciato, vernice nera, 3PE, FBE, ecc.
Tipi di produzione di tubi saldati
Esistono 3 tipi di saldatura: ERW (saldatura a resistenza elettrica), LSAW (saldatura ad arco sommerso longitudinalmente) e SSAW (saldatura ad arco sommerso a spirale).
Il tubo ERW è un tipo di tubo a resistenza che si distingue dal tubo saldato e dal tubo saldato a corrente continua (CC) in due aspetti diversi, come segue. A seconda della frequenza di saldatura si distingue la saldatura IF per la bassa frequenza e la saldatura Ultra-IF per l'alta frequenza. Nel caso di tubi a parete sottile viene utilizzata la saldatura ad alta frequenza, tipicamente nella saldatura a contatto e nella saldatura a induzione. Quando si utilizzano tubi di piccolo diametro, viene utilizzata la saldatura CC. Esiste un processo di saldatura ad alta frequenza utilizzato per produrre tubi integrali e di tipo ERW. Per lo stoccaggio di petrolio e gas, il tipo più consigliato è l’ERW longitudinale, per la sua qualità, facilità di trasporto e costo.
Sia i tubi LSAW che SSAW sono SAW (tubi in acciaio per saldatura ad arco sommerso), prodotti utilizzando un processo di saldatura ad arco sommerso per preparare l'acciaio, ottenendo un tubo ad alta densità. Grazie allo strato di flusso, non vi è alcuna perdita di calore istantanea ed è concentrata vicino alla saldatura. Il risultato è un arco di alta qualità ed alta efficienza, con fumo, che ha un uso intensivo in recipienti a pressione, produzione di tubi, travi, fluidi, strutture in acciaio, ecc. Il tubo SAW ha il suo utilizzo principale nei tubi LSAW, ovvero tubi longitudinali saldati ad arco sommerso.
Processo di produzione di tubi saldati ERW
Il processo ERW viene generalmente applicato a tubi di lunghezza inferiore a 24 pollici (609 mm).
Diagramma di flusso della produzione di tubi in acciaio per condotte con saldatura longitudinale ERW/HFW (saldatura a resistenza elettrica): Sbobinatura – Appiattimento – Tranciatura e saldatura di testa – Stoccaggio ansa – UT lamiera – Rifilatura – Formatura – Saldatura ad alta frequenza – Eliminazione bave interne ed esterne - Controllo ad ultrasuoni - Ricottura a media frequenza - Raffreddamento ad aria - Raffreddamento ad acqua - Calibrazione - Rettilineità - Taglio - Controllo dimensionale e superficiale iniziale - Smussatura finale - Collaudo idrostatico - Controllo ad ultrasuoni dell'intero tubo - Controllo mediante ultrasuoni off-line – Controllo delle estremità ad ultrasuoni – Controllo dimensionale e superficiale finale – Rivestimento anticorrosione – Marcatura – Protezione delle estremità – Ispezione e stoccaggio
Processo di produzione di tubi LSAW (tubi JCOE)
Il tubo LSAW si applica ai diametri da 20 pollici (508 mm) a 40 pollici (1016 mm). Il tubo LSAW è anche chiamato tubo JCOE a causa delle sue procedure di produzione, formando forma a J - forma a C - forma a O ed espansione a freddo E.
Diagramma di flusso di produzione di tubi in acciaio saldati LSAW per condotti: UT lamiera - Sollevamento con vuoto - Ispezione a ultrasuoni - Fresatura dei bordi - Prepiegatura - Formatura di tipo J - Formatura di tipo C - Formatura di tipo O - Saldatura a punti ad arco schermato Gas CO2 - Saldatura di piastre ausiliarie - Saldatura interna - Saldatura esterna - Rimozione di piastre ausiliarie - Pulizia - Arrotondamento - Prova X - Prova ad ultrasuoni - Lavaggio prima dell'espansione - Espansione meccanica - Lavaggio dopo l'espansione - Rettilineità - Test idrostatico – Test a ultrasuoni – Rettifica saldature alle estremità – Rivestimento meccanico – Test a raggi X del corpo e di entrambe le estremità – Test a ultrasuoni delle estremità – Ispezione magnetoscopica di entrambe le estremità – Pesatura e misurazione della lunghezza – Ispezione del prodotto – Rivestimento esterno – Rivestimento interno – Marcatura – Imballaggio e stoccaggio


Processo di produzione di tubi SSAW
Il tubo SSAW si applica a diametri fino a 60 pollici (1524 mm).
Diagramma di flusso della produzione di tubi in acciaio SSAW: Svolgimento - Appiattimento - Cesoiatura e saldatura di testa - Fresatura dei bordi - Laminazione preliminare - Formatura - Saldatura interna ed esterna - Taglio - Test ad ultrasuoni - Test a raggi X - Rettifica delle estremità della saldatura - Espansione delle estremità - Test idrostatico - Ispezione ad ultrasuoni - Smussatura delle estremità - Test X - Ispezione della produzione - Marcatura - Deposito

Differenze chiave tra tubi SAW (LSAW, SSAW) e tubi ERW
Come visto dai processi produttivi sopra, i tubi SAW (LSAW, SSAW) ed ERW sono completamente diversi dalla formatura, saldatura, ecc., e quindi le prestazioni di entrambi differiscono nei seguenti aspetti:
1. La qualità della superficie dei tubi ERW è migliore rispetto ai tubi SAW (LSAW, SSAW), poiché sono lisci e hanno una finitura migliore. Nella maggior parte dei tubi SAW la differenza è principalmente incentrata sul rinforzo della saldatura interna ed esterna.
2. I difetti riscontrati nei tubi ERW sono inferiori a quelli riscontrati nei tubi SAW. Poiché nei tubi SAW si verifica la deposizione del flusso, ciò genera più difetti oltre ai difetti di volume. I difetti dei tubi ERW sono limitati solo alla linea metallica e alle saldature diritte e possono essere facilmente ispezionati. I difetti si notano facilmente e la riflessione ultrasonica sulla superficie ne facilita il rilevamento.
3. Il rapporto di sollecitazione residua nei tubi ERW è inferiore a quello nei tubi SAW. Poiché la deformazione del tubo ERW avviene in misura maggiore nel processo ERW, seguita da una calibrazione ovale appiattita, si verificano spostamenti verticali ellittici e strozzature, riducendo lo stress. Lo spostamento dei tubi ERW era inferiore se confrontato lungo i tagli assiali e trasversali con i tubi SAW realizzati con lo stesso materiale ed era anche facile da rilevare.
4. Sebbene le prestazioni complessive dei tubi ERW e SAW siano le stesse, una volta che il tubo sviluppa un difetto, in ERW il pezzo di acciaio può essere rimosso e risaldato, mentre lo stesso non vale per SAW, dove ciò causerebbe fessurazioni o corrosione, rendendo ERW più durevole.
Applicazioni di tubi saldati API 5L per condotti
Per l'industria del petrolio e del gas naturale, tubi in acciaio per sistemi di trasporto di condotte. GNEE ha fornito il tubo in conformità con lo standard internazionale API 5L, che specifica i requisiti per la produzione di due livelli di specifiche di prodotto (PSL1 e PSL2) di tubi saldati per sistemi di trasporto di condotte nelle industrie del petrolio e del gas.
Richiedi subito un preventivo gratuito!
Etichetta sexy: Tubi in acciaio saldati erw, lsaw e ssaw per tubazioni, fornitore, personalizzato, all'ingrosso, economico, sconto, listino prezzi, prezzo basso, disponibile, campione gratuito


